Шероховатость поверхности — что это: Ra и Rz, классы по ГОСТ, как обозначается
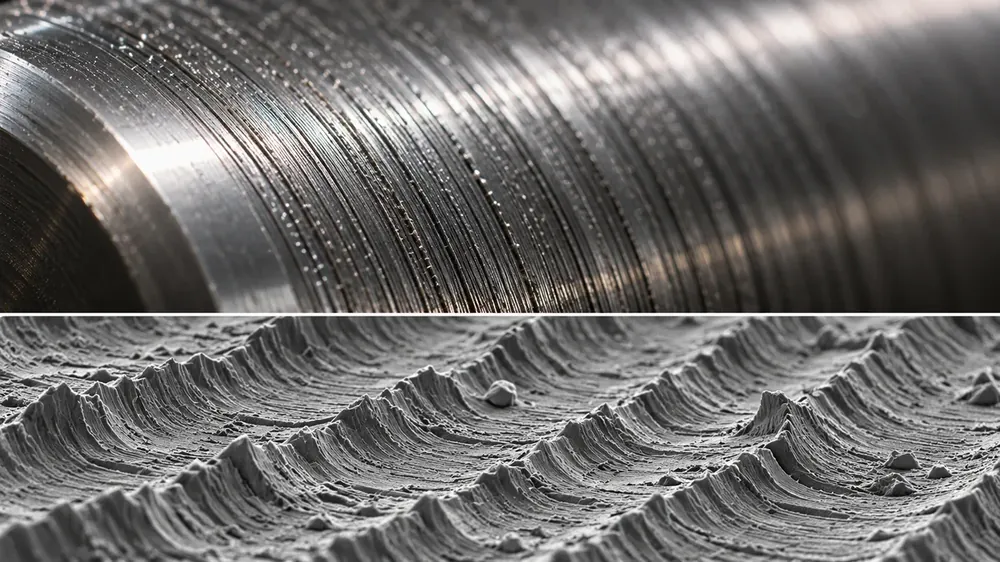
Обычный визуальный осмотр часто создаёт впечатление идеальной гладкости шлифованного вала или фрезерованной плиты. Взгляд через увеличительное стекло, однако, меняет картину. На металле различимы впадины, гребни, складывающиеся в сложный рельеф, называемый шероховатостью поверхности.
Показатель заслуживает внимания и требует точного контроля. Пренебрежение приведёт к негерметичности уплотнений, быстрому износу пар трения, снижению коррозионной стойкости изделия.
profillogramma-poverkhnosti-piki-i-vpadin-mikrorelefa.webp
Шероховатость поверхности: что это?
В геометрии обработанной детали выделяют три понятия, описывающие неровности. Макрогеометрия (отклонения формы) — это серьёзные искажения требуемой конфигурации. Характерный пример — конусность вала. Волнистость — неровность среднего масштаба, выражающаяся в значительном шаге между гребнями. Шероховатость — микрорельеф с наименьшим шагом неровностей, однако на грубо обработанных деталях (например, после чернового точения или фрезерования) он отлично виден невооруженным глазом.
Профессиональное определение шероховатости поверхности — совокупность микронеровностей с небольшими шагами, образующих рельеф поверхности детали и рассматриваемых в пределах базовой длины. ГОСТ 2789-73 требует её оценки на базовой длине, отрезке заданного размера. Волнистость на этом отрезке стандарт отдельно не выделяет, учитывают все имеющиеся на нём неровности.
Микронеровности появляются при обработке. Возникновение связано с тремя причинами:
Инструмент. Давление режущей кромки не проходит бесследно. Узор зависит от особенностей расположения кромок.
Характеристики материала. В первую очередь — упругость. Некоторые материалы восстанавливают исходную форму после снятия давления резца, другие — остаются смятыми.
Режим работы оборудования. Характер шероховатости меняется вместе со скоростью обработки, выраженностью вибраций.
Как шероховатость влияет на работу детали
Шероховатость поверхности определяет поведение детали в механизме. Например, в паре трения элементы контактируют друг с другом вершинами неровностей. Высокие гребни сминаются и срезаются под нагрузкой, что провоцирует интенсивный износ, необходимость скорого ремонта, комплексного восстановления. В уплотнении острые заусенцы разрезают полимерную структуру, уплотнитель разрушается, теряет герметичность, начинает пропускать жидкость или газ. В модулях опрессовки вершины неровностей деформируются под механической нагрузкой, из-за чего не удаётся добиться необходимой плотности затяжки.
Сцепление покрытия с основой тоже зависит от шероховатости поверхности, поэтому для краски, гальваники подбирают свой диапазон Ra.
Третий момент — накопление грязи в неровностях. Среди загрязнений часто обнаруживаются вещества-окислители, продолжительное воздействие которых на поверхность приводит к коррозии и другим изменениям, поверхностным и структурным.
Параметры шероховатости поверхности: Ra и Rz
Одного числа недостаточно для полного описания поверхности, так что стандартами закреплены комплексы показателей. Например, международный ISO 21920-2 содержит 37 параметров. В ГОСТ 2789-73 основные параметры шероховатости — Ra, Rz, Rmax, Sm и tp. Терминология и определения закреплены ГОСТ 25142-82. Основным параметром отечественный стандарт называет Ra.
Параметр Ra — среднее арифметическое отклонение профиля
Чтобы оценить шероховатость поверхности через Ra, прибор проводит через профиль воображаемую центральную линию. Затем он измеряет отклонение каждой точки от этой линии вверх и вниз, уточняет значения по модулю. Среднее арифметическое этих отклонений и даёт Ra. Единица измерения — микрометр, мкм.
Главный минус Ra — слабость реакции на одиночные дефекты. Отдельная выраженная царапина почти не сказывается на среднем арифметическом, однако, значительно снижает эксплуатационные свойства детали. Её эксплуатация может быть опасна. Для исключения рисков при описании ответственных деталей также используют параметр Rz.
Примеры типичных значений Ra при стандартных режимах обработки:
Литьё в песчаную форму — 12,5–25 мкм;
Черновое точение — 3,2–6,3 мкм;
Чистовое точение — 0,8–1,6 мкм, тонкое — до 0,4 мкм;
Фрезерование — 0,8–6,3 мкм;
Шлифование — 0,2–0,8 мкм, тонкое — до 0,1 мкм;
Полировка и доводка — 0,05–0,2 мкм.
На итоговую цифру также влияют настройки оборудования. Ключевой параметр — длина фильтра λc. Стандартный ряд включает пять значений: 0,08; 0,25; 0,8; 2,5 и 8 мм. Конкретную длину выбирают по таблице ISO 4288: чем грубее поверхность, тем длиннее фильтр. Например, для Ra от 0,1 до 2 мкм стандарт предписывает λc 0,8 мм и длину оценки 4 мм. С другим фильтром тот же образец покажет иной Ra.
Параметр Rz — высота неровностей по 10 точкам
Rz — характеристика для описания наиболее выраженных неровностей. Прибор делит оцениваемую длину на пять равных отрезков. На каждом — он находит расстояние от самой высокой до самой низкой точки, затем усредняет пять результатов. Итоговое число показывает выраженность и опасность крупных перепадов.
Вычисление Rz возможно двумя способами. Указанный выше алгоритм с пятью отрезками соответствует международным стандартам. ГОСТ 2789-73 считает Rz иначе. На базовой длине фиксируют пять самых высоких и низких точек, определяют среднее расстояние между ними. Такая схема расчёта объясняет второе название этого параметра — «высота неровностей профиля по десяти точкам».
Разница в алгоритмах создаёт путаницу. Если в документации стоит просто «Rz», возможен его подсчёт по ГОСТ и ISO, что спровоцирует расхождение цифр. Для исключения таких неточностей необходимо указывать стандарт рядом с параметром. Это особенно ценно для международных концернов, где детали часто проектируют в одной стране, выпускают — в другой.
Rz всегда больше Ra: значение Ra не может превышать половину Rz. Для пересчёта используют приближённые соотношения. При Rz от 8 мкм и выше Ra ≈ 0,25Rz, при Rz меньше 8 мкм Ra ≈ 0,2Rz. Так, Rz 20 мкм примерно соответствует Ra 5 мкм.
Для уплотнений Rz важнее Ra. Острые кромки способны повредить резиновые и полимерные уплотнители ещё при сборке узла, что приведёт к потере герметичности.
Прочие параметры шероховатости
Под особые условия работы детали шероховатость поверхности подбирают с учётом дополнительных критериев. Каждый — отвечает за конкретное свойство, определяет спецификацию изделия:
Rzx (Rmax) — наибольшая высота профиля на всём участке измерения. Такой параметр важен там, где опасен даже одиночный дефект.
RSm — усреднённый шаг неровностей, среднее расстояние между соседними гребнями. Важен для резьбовых соединений и поверхностей под нагрузкой.
Rmr — материаловая доля. Показывает, какой процент поверхности реально касается ответной детали, если условно срезать пики на заданном уровне. Этот параметр актуален для направляющих.
Sa и Sz — трёхмерные аналоги Ra и Rz по ISO 25178. Они оценивают всю площадь участка целиком, без привязки к одному разрезу.
Sq — среднеквадратичное отклонение по площади, показатель, родственный Ra. Этот параметр используют в оптике.
Sdr — показатель того, насколько реальная площадь поверхности больше идеально плоской. Актуален для особо точных изделий, например для имплантов в медицине.
Как определяют шероховатость: профилометры
Шероховатость поверхности измеряют профилометром. Его датчик укомплектован стилусом с алмазной иглой. Она движется по детали с постоянной скоростью, фиксирует вертикальные отклонения, вплоть до незначительных. Радиус закругления её кончика составляет несколько микрометров: чем он меньше, тем точнее игла повторяет узкие впадины. По записанным отклонениям прибор строит профилограмму, график рельефа вдоль линии измерения, рассчитывает параметры шероховатости.
Измерение строится по трём отрезкам:
Базовая длина — участок, на котором прибор получает один результат; её размер совпадает с длиной фильтра λc.
Длина оценки, сложенная из пяти базовых длин.
Длина трассирования — весь путь иглы. К длине оценки прибор добавляет участки разгона и торможения и отбрасывает их при расчёте.
Исходный сигнал прибор пропускает через два фильтра. Короткий фильтр λs отсекает электронный шум и следы самой иглы, длинный, λc — отделяет шероховатость от волнистости. Неровности с шагом больше λc прибор классифицирует как волнистости и не учитывает в расчётах.
Портативные и стационарные профилометры
Портативный прибор прикладывают к детали непосредственно на рабочем месте, без предварительного снятия со станка. Модели оптимальны для текущего контроля: оператор проверяет шероховатость поверхности после каждого прохода или при настройке станка. Стандартные версии выдают базовую пару Ra и Rz, более продвинутые — расширенный набор параметров.
Стационарный профилометр установлен в лаборатории на массивном основании, обеспечивающем неподвижность. Виброизоляция и жёсткая фиксация датчика повышают точность. Оборудование подходит для ответственных измерений и поверок.
Где и как измерять шероховатость поверхности
Результат замера шероховатости поверхности в значительной степени зависит от направления трассы. После точения и фрезерования текстура однонаправленная: риски идут параллельно друг другу. Чувствительный элемент в этом случае ведут поперёк следов обработки. При направленности вдоль игла скользит по гребню, плохо фиксирует неровности, занижает реальное значение шероховатости.
Пескоструйная обработка, хонингование и некоторые схемы шлифования дают изотропную текстуру, неровности без выраженного направления. Для таких поверхностей направление трассы менее критично. Классический подход — два перпендикулярных замера с вычислением среднего значения.
Перед контролем требуется подготовка. Деталь должна быть очищена от стружки, химических, масляных, механических загрязнений. Даже небольшой соринки достаточно для значительных искажений получаемых результатов.
Иглу располагают в функциональной зоне, области, напрямую участвующей в работе детали. К таковым относят посадочный диаметр, торцы уплотнений, направляющие.
Классы шероховатости поверхности по ГОСТ
В СССР долго сохраняла актуальность шкала из 14 классов по ГОСТ 2789-59. Класс ∇1 соответствовал самой грубой поверхности, ∇14 — прецизионной. На производстве эти ступени называли классами чистоты поверхности.
ГОСТ 2789-73 отменил старую шкалу. Новый документ предполагает, что шероховатость поверхности нормируют только числовыми значениями параметров Ra, Rz, Rmax, Sm и tp без разбивки на ступени. На современных чертежах конструктор ставит конкретное число Ra или Rz. Ссылки на старую шкалу, впрочем, остались в советской документации, так что специалисту полезно уметь ориентироваться в них. Например, знак «∇7» соответствует Ra 1,25–0,63 мкм, получить который удаётся чистовым точением или шлифованием.
Для перевода старых обозначений важно знать, через какой параметр задавали каждую ступень. Классы 1–5 и 13–14 определяли через Rz, классы 6–12 — через Ra. Чем выше класс шероховатости, тем меньше Ra и тем глаже деталь.
Для лучшего понимания старых классов, их соотношения с актуальными числовыми значениями, спецификациями, методами обработки, следует изучить таблицу.
| Класс | Ra, мкм | Rz, мкм | Виды обработки | Область применения |
|---|---|---|---|---|
| 1 | 80–40 | 320–160 | Обдирка, газовая резка, литьё в песчаную форму | Необрабатываемые поверхности отливок и поковок |
| 2 | 40–20 | 160–80 | Литьё в песчаную форму, обдирочное точение, черновое строгание | Нерабочие поверхности, грубые заготовки |
| 3 | 20–10 | 80–40 | Черновое точение и фрезерование, сверление | Несопрягаемые поверхности |
| 4 | 10–5 | 40–20 | Черновое точение и фрезерование, зенкерование | Свободные торцы, отверстия под крепёж |
| 5 | 5–2,5 | 20–10 | Получистовое точение и фрезерование, растачивание | Поверхности под окраску, неответственные сопряжения |
| 6 | 2,5–1,25 | 10–6,3 | Чистовое точение и фрезерование, развёртывание | Неподвижные соединения, корпусные плоскости |
| 7 | 1,25–0,63 | 6,3–3,2 | Чистовое точение, предварительное шлифование, протягивание | Посадочные поверхности, зубья колёс |
| 8 | 0,63–0,32 | 3,2–1,6 | Шлифование, тонкое точение | Шейки валов, отверстия под подшипник |
| 9 | 0,32–0,16 | 1,6–0,8 | Чистовое шлифование, хонингование | Пары трения, гильзы цилиндров |
| 10 | 0,16–0,08 | 0,8–0,4 | Тонкое шлифование, хонингование, полировка | Плунжеры, поршневые пальцы, поверхности под уплотнения |
| 11 | 0,08–0,04 | 0,4–0,2 | Полировка, финишная доработка | Прецизионные пары, рабочие поверхности калибров |
| 12 | 0,04–0,02 | 0,2–0,1 | Доводка, полировка | Измерительный инструмент |
| 13 | 0,02–0,01 | 0,1–0,05 | Тонкая доводка | Концевые меры длины |
| 14 | до 0,01 | до 0,05 | Зеркальная доводка | Эталоны, оптические поверхности |
Как выбрать шероховатость поверхности
Как правило, проектировщик задаёт для Ra верхний предел: поверхность не должна быть грубее нормы. Нижний предел устанавливают редко. К числу исключений относят цилиндры в ДВС: масло держится во впадинах микрорельефа, и слишком гладкая стенка останется без смазки.
Требования к шероховатости поверхности зависят от трёх факторов:
Условия эксплуатации. Значения имеют нагрузки, трение, скорость движения элементов, находящихся в контакте.
Тип сопряжения. Пара трения, подготовка поверхности к установке детали, твёрдой или эластичной.
Бюджет. Тонкая обработка предполагает значительное удорожание изделия, его стоимость и характеристики должны быть оправданными.
Для типовых узлов требования берут из нескольких источников. Например, допустимый Ra для уплотнительного кольца прописывают в конструкторской документации со ссылкой на отраслевой регламент. Для детали под гальваническое покрытие оптимальный диапазон Ra задают технические условия производителя покрытия.
Когда важно ограничить среднюю и максимальную высоту неровностей, в документации задают сразу два параметра — Ra и Rz.
Как обозначают шероховатость поверхности на чертеже
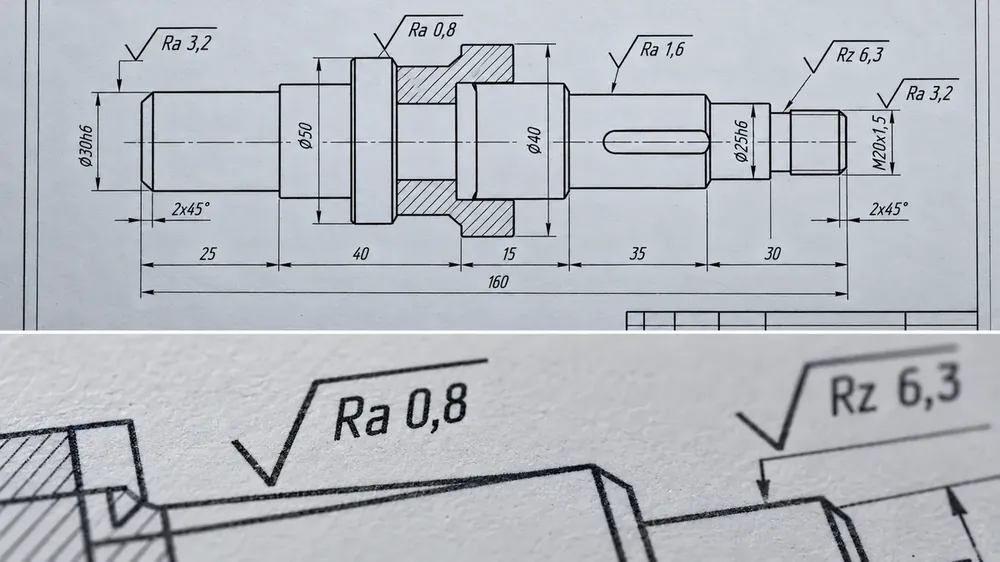
Обозначения шероховатости поверхности закреплены в ГОСТ 2.309-73, нормативном документе, пришедшем на смену ГОСТ 2.309-68. Написание каждого из трёх базовых знаков напоминает галочку, конкретный смысл определяют дополнительные элементы:
Дополнительных элементов нет — способ обработки не имеет особого значения;
Знак с горизонтальной чертой, замыкающей его в треугольник — формирование поверхности построено на удалении материала;
Знак с кружком — удаление материала недопустимо, поверхность остаётся такой, какой была сформирована при литье или прессовании.
Параметр и его значение пишут рядом со знаком: «Ra 0,4» или «Rz 50». Число задаёт верхний предел — запись «Ra 0,4» означает, что Ra не должен превышать 0,4 мкм. Если допустим диапазон, значения ставят в две строки — верхний лимит над нижним.
Когда для работы детали важно направление следов обработки, его показывают отдельным символом (согласно таблице 3 ГОСТ 2.309-73):
= — следы идут параллельно;
⟂ — перпендикулярно;
X — перекрещиваются под углом;
M — произвольное направление (идут во многих направлениях);
C — повторяют концентрические окружности;
R — расходятся радиально от центра.
Нестандартную длину фильтра λc указывают точно, в формате «λc 0,8/Ra 0,8». Отсутствие записи приведёт к тому, что контролёр будет руководствоваться фильтром по умолчанию, получит неправильный результат.
Правила приёмки тоже читают по записи у знака. По ISO 21920 обозначение без пометок означает жёсткость критериев: ни один замер не должен выходить за норму. Пометка «16 %» смягчает подход, запись «Ra 16% 0,8» разрешает до 16 % замеров с превышением предела.
Важно контролировать отсутствие ошибок в обозначениях. Наиболее распространены — две. Первая оплошность связана с тем, что конструктор меняет настройку λc и не указывает её на знаке. Вторая — в одном документе соседствуют параметры разных стандартов. Rz по ГОСТ отличается от Rz по ISO методикой расчёта, что приводит к расхождениям.
oboznachenie-sherokhovatosti-na-chertezhe-ra-rz.webp
Контроль шероховатости в производстве
Проверки шероховатости поверхности проводятся в течение всего цикла изготовления детали. Входной контроль оценивает заготовки и показывает, с какой исходной поверхностью предстоит работать. Пооперационный контроль выполняют после каждого прохода на финишной обработке. Портативный прибор даёт возможность замера непосредственно на станке, что важно для своевременной фиксации износа, сбоя режима. Приёмочный контроль подтверждает, что все параметры готовой детали отвечают требованиям документации с учётом λc и других показателей.
Каждая финишная операция накладывает свои правила и ограничения:
Сверлильные и токарные станки — зенкерование и растачивание отверстий;
Шлифовальные станки — Ra 0,2–0,8 мкм;
Хонинговальные станки — Ra 0,1–0,4 мкм;
Доводочные станки — Ra менее 0,05 мкм.
Станки для достижения нужной шероховатости в каталоге РуСтан
В каталоге РуСтан представлены токарные, фрезерные и шлифовальные станки для получения требуемой шероховатости поверхности — от Ra 6,3 на черновой обработке до Ra 0,1–0,2 при финишном шлифовании. Оставьте заявку на сайте, и специалисты РуСтан подберут оборудование под детали, требования к их точности, специфику эксплуатации.