Какие бывают фрезы: типы, форма и применение
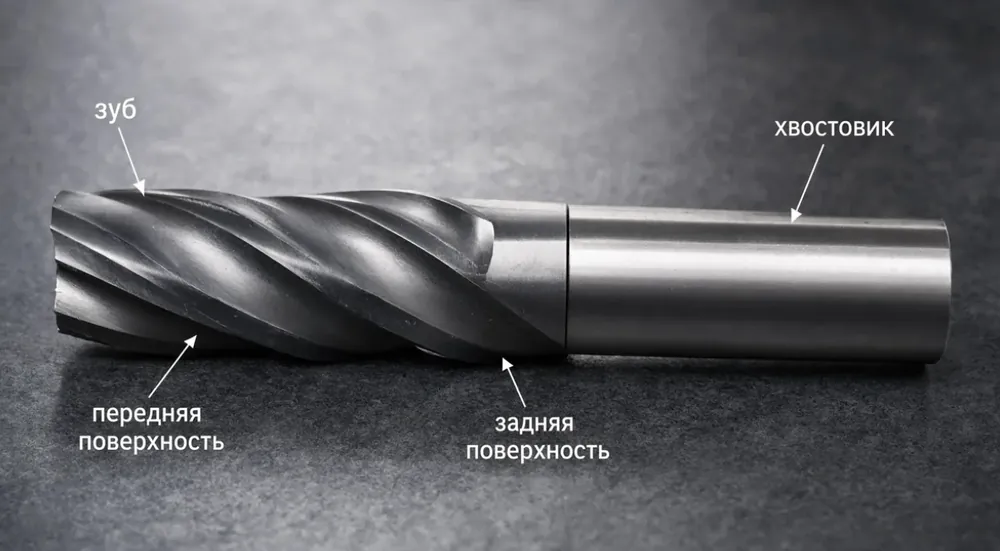
Фреза — многолезвийный режущий инструмент для обработки металлов и других материалов на фрезерных станках. Оснастка состоит из двух частей: рабочей зоны с режущими зубьями и хвостовика для крепления в шпинделе.
Виды фрез отличаются формой корпуса, материалом изготовления, числом зубьев. Фрезу по металлу подбирают под конкретную операцию. Форма кромки определяет спецификацию инструмента: одна фреза снимает широкий слой металла, другая — прорезает узкий паз.
Устройство фрезы: рабочая часть и хвостовик
Инструмент состоит из трёх зон:
С режущими зубьями. Каждый зуб работает как отдельное лезвие и снимает свою порцию стружки, вместе — они задают форму будущей поверхности.
Шейка, тонкий центральный участок, позволяющий снизить массу оснастки и упростить отвод стружки.
Хвостовик. Для фиксации оснастки в патроне или цанге шпинделя станка. Хвостовики бывают цилиндрические и конические: первые входят в цанговый зажим, вторые держат инструмент при более тяжёлых нагрузках. Форма этой зоны определяет назначение инструмента.
Принцип работы
Фреза быстро вращается вокруг оси, заготовка — движется ей навстречу поступательным движением. В результате механического контакта образуется стружка. Узкий цилиндр снимает металл по бокам, широкий диск с зубьями по торцу — выравнивает плоскость, тонкий диск прорезает канавку заданной ширины.
На фрезерных станках, в том числе с ЧПУ, выполняют фрезерование плоскостей, нарезку пазов, снятие фасок, контурную обработку, а также сверление и расточку отверстий. Станки универсальны, позволяют выполнить большинство операций, связанных с обработкой металла.
Классификация фрез по форме и назначению
Главные классификационные признаки — форма корпуса и расположение режущей кромки. По этому критерию выделяют семь основных типов фрез: цилиндрические, торцевые, концевые, дисковые, угловые, фасонные и червячные. У каждого вида — своя задача: формирование ровной плоскости, узкого паза, сложного фасонного профиля.
Таблица 1. Классификация фрез по форме и назначению
| Название | Конфигурация корпуса | Расположение кромки | Использование |
|---|---|---|---|
| Цилиндрическая | Цилиндр | По боковой поверхности | Открытые плоскости на горизонтально-фрезерных станках |
| Торцевая | Массивный диск | По торцу и частично сбоку | Выравнивание больших плоскостей |
| Концевая | Цилиндрический стержень | По боковой поверхности и торцу | Пазы, карманы, контурные уступы |
| Дисковая | Тонкий диск | По окружности, с одной или двух сторон | Узкие пазы, канавки, отрезка |
| Угловая | Усечённый конус | Наклонная кромка на конической поверхности | Угловые пазы, фаски, стружечные канавки |
| Фасонная | Повторяет профиль детали | Профильная кромка | Фигурные поверхности, галтели |
| Червячная | Многозаходный червяк | Витки резьбы | Зубчатые колёса, шестерни, шлицы |
Цилиндрические фрезы
У цилиндрической фрезы зубья идут по всей боковой поверхности — кромки на гладких резцах отсутствуют. Прямые зубья хорошо справляются с узкими плоскостями, но достаточно агрессивно врезаются в металл, что приводит к вибрациям, рывкам.
Зубья, идущие по спирали, входят в контакт постепенно, что делает оснастку более универсальной, а процесс — мягким и контролируемым. Цилиндрические фрезы работают на горизонтально-фрезерных станках, снимают металл на открытых плоскостях без ограничений доступа.
Торцевые фрезы
Особенности торцевых фрез — массивность корпуса, плоский или ступенчатый торец. Комплектация — твердосплавные или керамические пластины, на которые приходится основная нагрузка. Пластины заменяемы, что упрощает обслуживание оснастки.
Фреза выравнивает большие плоские поверхности, снимает толстый слой металла за проход. Скорость обработки высокая, рез — плавный. Массивный корпус гасит вибрации лучше тонкостенных конструкций.
Концевые фрезы
Концевая фреза — наиболее распространённая оснастка. У неё цилиндрический корпус с режущими кромками на боках и торце. Такой оснасткой фрезеруют пазы, карманы, контурные уступы, выемки с острыми внутренними углами — фреза свободно движется по любому контуру детали, что невозможно с торцевыми или цилиндрическими аналогами. Концевые фрезы различны по количеству зубьев и длине рабочей зоны.
Дисковые фрезы
Конфигурация — тонкий диск, по окружности которого расположены зубцы. Пазовые фрезы прорезают паз заданной ширины — диаметр и толщину диска подбирают под конкретный размер. Трёхсторонние фрезы режут кромкой по окружности и с обеих торцевых плоскостей сразу, что подходит для сквозных канавок и шлицев.
Отрезные фрезы — самые тонкие в категории. Они раскраивают заготовку, подрезают торец с минимальным расходом металла. Важным моментом является эффективное охлаждение. Тонкий диск сильно нагревается, важно наладить стабильный отвод избытков тепловой энергии.
Угловые фрезы
Оснастка представлена одноугловой и двухугловой. Тело фрезы сужается конусом, по которому под наклоном проходит режущая кромка. Одноугловые модели работают одной наклонной кромкой, режут паз заданного угла, двухугловые — несут две наклонные кромки, сходящиеся к вершине, что способствует плавности обработки при формировании симметричного профиля. Оснасткой снимают фаски под углом, режут угловые пазы и нарезают стружечные канавки на других инструментах — свёрлах, развёртках, зенкерах.
Фасонные фрезы
Профиль режущей кромки на 100% повторяет контур будущей поверхности детали. Инструмент востребован при работе со сложными фигурными поверхностями. Выпуск бракованных изделий, отклонения от шаблона исключены.
Червячные фрезы
Главная особенность — сложность конструкции. Она выше, чем у аналогов. Режущие кромки находятся на витках резьбы. Принцип обработки — обкат. Вращение фрезы и заготовки согласовано, зубцы формируются за счёт множества отдельных касаний. Оснастка оптимальна для нарезки зубчатых колёс, шестерней, шлицевых валов. Классификационный признак — направление вращения, левое или правое. От него зависит направление наклона зубцов.
Материал изготовления фрез
Основные материалы для фрез по металлу — быстрорежущие стали и твёрдые сплавы. Для повышения эффективности работы, износостойкости на кромке предусмотрены специальные покрытия. Материалы определяют допустимые скорости резания, сроки эксплуатации, спецификации.
Быстрорежущая сталь (HSS)
Быстрорежущая сталь (HSS) — высоколегированная инструментальная сталь с молибденом, вольфрамом, хромом, кобальтом и ванадием в составе. Марки Р9, Р18, Р9К10 и Р18Ф2 отличаются долями легирующих добавок, стойкостью к нагреву и механическому воздействию.
Инструмент из такой стали прост в заточке, а высокая вязкость структуры позволяет ему отлично справляться с ударными нагрузками и вибрациями. Риск образования трещин и сколов здесь минимален. Ресурс у HSS меньше, чем у твёрдого сплава, поэтому на высоких скоростях кромка быстрее теряет остроту. Такая оснастка оптимальна для обработки конструкционных сталей, цветных металлов (алюминия, латуни), а также для черновой работы на не самых жёстких универсальных станках.
Твёрдый сплав (Carbide)
Твёрдый сплав — комбинация карбида вольфрама и кобальта. Твёрдость обеспечивает стойкость к абразивной нагрузке, нагреву, способствует сохранению остроты, продлению срока службы. Обратная сторона — хрупкость. Оснастка может не выдержать резкого удара или выраженной вибрации. Твёрдосплавную фрезу выбирают для нержавеющей стали, чугуна, жаропрочных сплавов.
Покрытия и их влияние на стойкость
Покрытие наносят на кромку тонким слоем, толщина измеряется микронами. Главные задачи — продление срока службы и уменьшение выраженности нагрева в контактной зоне. Основные типы покрытий:
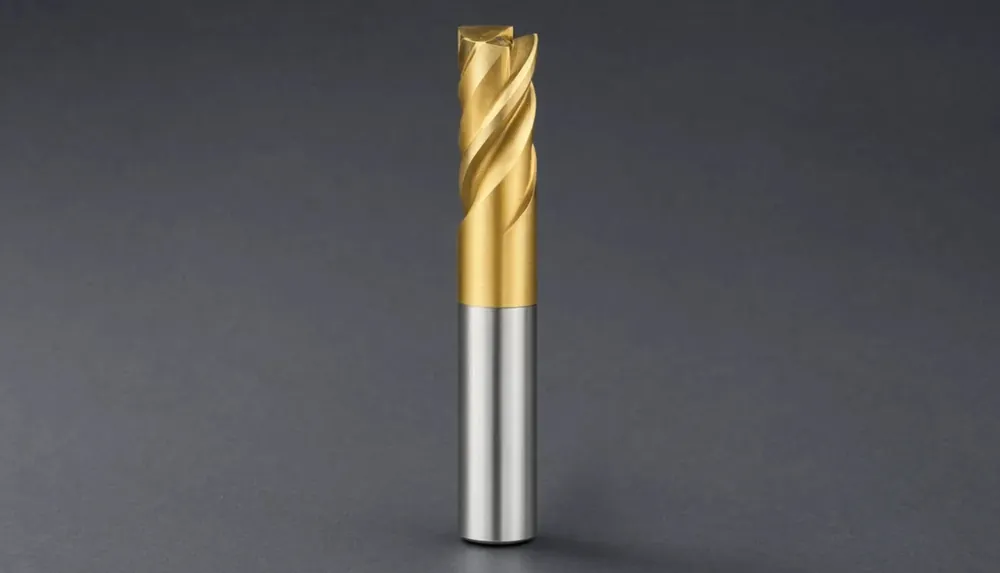
TiN (нитрид титана) — золотистый слой твёрдостью около 2100 HV. Химически стоек, хорошо защищает кромку от окисления, универсален.
TiAlN (нитрид титана и алюминия) — при нагреве на поверхности покрытия образуется тонкий оксидный слой Al2O3, препятствующий проникновению тепла в структуру металла. Термическая стойкость достаточна для уверенной работы с твёрдыми, абразивными материалами.
Алмазное — обладает высочайшей твёрдостью и минимальным трением. Идеально для графита, композитов и алюминия, но категорически не подходит для сталей и чугуна (при контакте с железом алмазное покрытие быстро разрушается из-за химической реакции).
Для обработки алюминия или пластика достаточно фрезы без покрытия, переплачивать за TiAlN здесь нет смысла. Нержавейка, чугун, жаропрочные сплавы — другое дело. Обычная HSS-оснастка быстро выйдет из строя, поэтому для них рациональнее сразу брать твёрдосплавные фрезы с защитным покрытием вроде TiAlN.
Классификация по числу зубьев и конструкции
Число зубьев фрезы определяет производительность и чистоту реза. Меньше зубьев — шире канавка для стружки и выше подача, что оптимально для черновой обработки, требующей быстрого снятия материала. Больше зубьев — чище рез, но работа становится медленнее, требует максимальной жёсткости для исключения вибраций.
Однозубые фрезы быстро выводят стружку из зоны реза, идеальны для мягких материалов — дерева и пластика. Минус — выраженная вибрация на высокой подаче.
Двузубые — сбалансированы по скорости отвода стружки и чистоте. Спецификация — контурная обработка, формирование пазов.
Трёхзубые — выдерживают высокую скорость подачи, дают среднее качество обработки. Универсальный вариант для большинства задач, не требующих особой точности.
Фрезы от четырёх зубьев нужны для чистовой обработки. Каждый зуб снимает тонкий слой, обеспечивает максимальное качество. Главное — прочно закрепить оборудование, исключить даже минимальные вибрации и биения.
По конструкции выделяют два вида — цельную и сборную. Первая — монолитный брусок инструментальной стали или твёрдого сплава, как правило — небольшого размера. Оснастка удобна в эксплуатации, даёт высокое качество обработки, однако, поломка даже одного зуба приводит к необходимости замены всего инструмента.
У сборной конструкции другая специфика: корпус из легированной стали укомплектован сменными пластинами, закреплёнными болтами или зажимами. При повреждении кромки меняют не всю оснастку, а только пластину, что дешевле и проще.
Как выбрать фрезу под задачу
Необходимо следовать алгоритму:
Определить тип обработки. Черновая операция предполагает быстрое снятие больших объёмов материала с малой точностью. Чистовая — наоборот, её цель — идеальное качество, а не скорость.
Учесть материал заготовки. Каждый вид материала требует своего инструмента: для дерева, алюминия и мягкой стали хватит быстрорежущей стали, для нержавейки, чугуна и жаропрочных сплавов нужен твёрдый сплав, на абразивах не помешает покрытие TiN или TiAlN.
Подобрать форму под операцию. Плоскость — торцевая или цилиндрическая фреза, паз — концевая или дисковая, угол и фаска — угловая, фигурная поверхность — фасонная, зубчатое колесо — червячная.
Проверить хвостовик. Диаметр и форма хвостовика должны совпасть с патроном или шпинделем станка.
Хранение и эксплуатация фрез
Залог долгой службы оборудования — грамотность эксплуатации. Фрезу нужно использовать по назначению, не превышать максимальных скоростей вращения и подачи.
Хранить оснастку нужно отдельно от остальной, чтобы исключить контакт между кромками, чреватый потерей остроты и образованием сколов. Перед отправкой инструмента на хранение его нужно очистить от стружки, покрыть консервирующим составом, маслом, исключающим образование коррозии.
Важный момент — несовместимость фрез с бытовыми дрелями и шуруповёртами. Патроны электроинструмента не адаптированы к высоким нагрузкам. Поломок не избежать.
Определить необходимость заточки или замены фрезы можно по нескольким признакам:
Затупление режущей кромки — рез требует больших усилий;
Ожоги или потемнения на поверхности детали, говорящие о перегреве кромки;
Увеличение выраженности вибраций при сохранении режима работы;
Появление видимых сколов и зазубрин.
Повреждённую оснастку нужно поменять сразу, пока кромка не разрушилась полностью. Пренебрежение правилом чревато повреждением дорогого станка и травмой мастера. Во время работы специалист обязан использовать защитные очки, чтобы уберечь глаза от стружки. А вот работать в текстильных перчатках за фрезерным станком категорически запрещено — вращающийся инструмент может зацепить ткань и затянуть руку под фрезу, что приведет к тяжелейшей травме.
Заключение
Видов фрез множество. Доступны варианты для любых задач: от черновой обработки до чистовой отделки. Спецификация оснастки зависит от конфигурации кромки, материала, количества зубьев. Точный подбор фрезы — гарантия производительности, долговечности, отсутствия сложностей.