Как выбрать фрезу для ЧПУ станка: типы, параметры и материалы
Фреза — главный рабочий элемент на станках с ЧПУ. Её геометрия, материал, заточка определяют качество готового изделия и срок эксплуатации.
Видов фрез для ЧПУ множество. Классификационные признаки — конфигурация режущей части, количество зубьев, материал корпуса, спецификация. Оснастка, предназначенная для работы с фанерой, вряд ли подойдёт для алюминия или тонкой гравировки. Мелочей при подборе не бывает — нужно учитывать каждый нюанс.
Понятие и устройство
Фреза — режущий инструмент с несколькими острыми кромками вдоль рабочей части. Конструкция сформирована тремя элементами:
Хвостовик. Стержень в виде цилиндра или конуса, закрепляемый в цанге шпинделя.
Шейка. Переходное между рабочей зоной и хвостовиком.
Рабочая зона. Здесь располагаются режущие кромки и спиральные желобки для быстрого вывода стружки из рабочей зоны.
Станок вращает фрезу вокруг собственной оси и одновременно двигает заготовку по траектории, заданной программой. За счёт этого формируется контур, паз, рельеф. Оснастку подбирают под материал заготовки, особенности операции, мощность и конструкцию станка.
Материалы изготовления фрез для ЧПУ
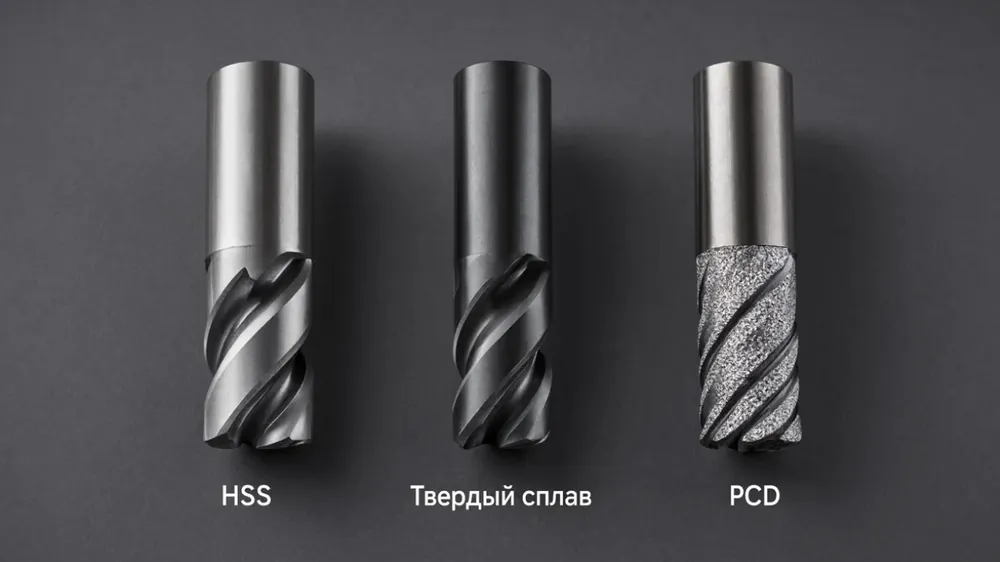
Материал режущей части определяет три параметра: скорость, на которой инструмент работает без перегрева, ресурс до переточки и разрешённые к обработке материалы.
Быстрорежущая сталь (HSS)
HSS расшифровывается как High Speed Steel, быстрорежущая сталь. Сплав состоит из железа с добавками вольфрама, молибдена и хрома, типичные марки — Р6М5 и Р18. Твёрдость не превышает 65 HRC, теплостойкость — ограничена: при выраженном нагреве кромка быстро теряет остроту.
Плюсы HSS — пластичность, способность выдержать ударные воздействия, простота заточки. Быстрорежущая сталь оптимальна для нетвёрдых материалов, полимеров, дерева, алюминия.
Твердосплавные фрезы (HM/Carbide)
Материал — комбинация карбида вольфрама и кобальта. Первый компонент обеспечивает твёрдость, второй — вязкость, способность выдержать ударные нагрузки. Максимальная твёрдость — более 90 HRA, термическая нагрузка — до 900 °C, ресурс — до 100 часов непрерывной работы. Спецификация — обработка стали, алюминия и других металлов.
На готовую фрезу наносят разные виды покрытия: TiN, TiAlN, AlCrN или DLC. У каждого покрытия своя специфика:
TiN — универсальный вариант среднего уровня;
TiAlN выдерживает высокотемпературную нагрузку и подходит для стали;
AlCrN обладает стойкостью к абразивному износу;
DLC снижает налипание алюминия на кромку.
Фрезы из поликристаллического алмаза (PCD)
PCD (поликристаллический алмаз) часто путают с алмазным напылением, но это разные технологии. PCD-фреза имеет твёрдосплавный или стальной корпус, к которому припаяны массивные режущие пластины из спечённого алмаза. Это самый твёрдый инструментальный материал из известных. Он легко справляется с высокоабразивными материалами: ЛДСП, МДФ, карбоном и стеклопластиком, где обычная твердосплавная оснастка садится за пару часов.
PCD-фрезы категорически не применяют для обработки стали. При контакте с раскалённым железом углерод вступает в химическую реакцию и алмаз мгновенно разрушается. Алмазный инструмент используют исключительно для обработки композитов, дерева, пластиков и цветных металлов (алюминия, меди).
Виды фрез для ЧПУ по форме и назначению
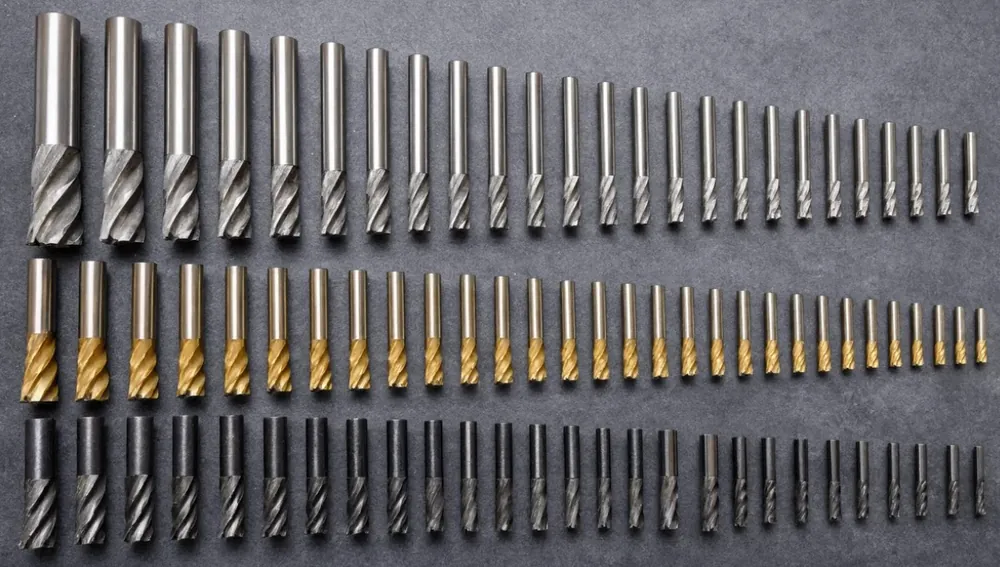
Форма режущей части определяет геометрию будущей детали: цилиндрический контур, скруглённый рельеф, острая гравировка или ровный пропил листа. Каждый из видов фрез оптимизирован под конкретную операцию и материал — универсального инструмента для всех задач не существует.
Концевые фрезы
Концевые фрезы — наиболее распространённый класс на ЧПУ-производстве. У них плоский торец и цилиндрическая рабочая зона: фреза режет и торцом, и боковой поверхностью, годится для контурного фрезерования, выборки пазов, осевого сверления.
Число зубьев и направление канавки определяют специфику воздействия инструмента. Однозаходные фрезы несут одну режущую кромку и крупную канавку, они оптимальны для мягких материалов: от пластика до алюминия. Двухзаходные — сбалансированы по скорости и чистоте воздействия, трёхзаходные — подходят для металла, выполнения чистовых работ.
Восходящие канавки (upcut) выталкивают стружку вверх и охлаждают кромку, подходят для глубокого фрезерования, а нисходящие (downcut) — наоборот, прижимают материал вниз и дают чистый верхний край без скола, что важно при раскрое фанеры и ЛДСП.
Сферические фрезы (ball nose)
Конец сферических, ball nose, фрез — не плоский торец, а полусфера. Смысл такой формы — исключение формирования «ступенек» на стыке проходов. Поверхность сразу оказывается гладкой, не требующей дополнительной обработки, полировки или шлифовки.
Области применения сферических фрез — 3D-рельефы, скруглённые пазы, объёмная гравировка, сложные контуры, для которых воздействие плоских аналогов оказывается чересчур грубым.
Параметр R равен половине диаметра D — это радиус шарика на конце инструмента. Чем меньше R, тем тоньше деталировка рельефа и дольше обработка.
Конические и V-образные (гравировальные) фрезы
Конический профиль сходится к острию под определённым углом. Стандартные значения — 30°, 45°, 60° и 90°. Чем острее угол, тем тоньше и глубже линия — прямой угол в 90° режет широкую неглубокую канавку. На этой зависимости строится гравировка текста, орнаментов, фасок и V-образных пазов: глубина погружения фрезы управляет шириной итоговой линии. Один инструмент оставляет штрихи разной толщины без смены диаметра.
Граверы — разновидность конических фрез с диаметром кончика в десятые доли миллиметра. Это необходимо для ювелирной гравировки, тонких надписей и мелких логотипов, где обычная V-образная фреза оставляет слишком широкие линии.
Компрессионные фрезы
Компрессионная фреза сочетает восходящую и нисходящую канавку в одном корпусе: нижняя часть работает как upcut и тянет стружку вверх (поджимая нижний край материала), а верхняя часть работает как downcut и прижимает стружку и волокна вниз. Обе кромки направляют усилие в центр заготовки, поэтому лист получает идеально чистый рез без сколов с обеих сторон одновременно.
Такой инструмент — оптимум при раскрое фанеры, ЛДСП, ДСП и МДФ на панели корпусной мебели. Обычная однозаходная или двухзаходная фреза такую задачу не решает: чистая кромка получается лишь на одной стороне листа (в зависимости от направления спирали), а на второй неизбежно остаются сколы и ворс.
Фасонные фрезы
Фасонные фрезы обладают режущей кромкой сложной формы. Примеры — галтель для скругления кромки, Т-паз, «ласточкин хвост» для разъёмных соединений. Один проход такой фрезой заменяет несколько операций, а область применения — изготовление мебельных фасадов и декоративных накладок. Шпоночные фрезы — специализированная разновидность с парой боковых кромок: инструмент врезается в металл по оси и прорезает паз под шпонку без предварительного сверления.
К этой же группе относят дисковые фрезы — насадной инструмент в форме диска с зубьями по окружности для глубоких пазов и отрезки заготовок, и торцевые фрезы со сменными пластинами для широких плоскостей. Оба вида крепят через посадочное отверстие на оправке станка, а не через хвостовик.
Таблица 1. Виды фрез для ЧПУ по назначению
| Класс фрезы | Конфигурация режущей части | Использование | Обрабатываемые материалы |
|---|---|---|---|
| Концевая | Плоский торец, цилиндр | Контуры, пазы, объёмная обработка | Дерево, пластик, металл |
| Сферическая (ball nose) | Полусфера | 3D-рельефы, гравировка | Дерево, пластик, мягкие металлы |
| Коническая / V-образная | Острый конус | Гравировка, фаски, V-пазы | Дерево, пластик, акрил |
| Компрессионная | Upcut снизу, downcut сверху | Раскрой листовых материалов | Фанера, ЛДСП, МДФ |
| Фасонная | Профильная кромка | Мебельные фасады, профили | Дерево, МДФ |
| Дисковая | Диск с зубьями по окружности | Глубокие пазы, отрезка | Металл, дерево |
| Торцевая | Сменные пластины | Обработка крупных плоскостей | Металл |
| Шпоночная | Боковые кромки | Пазы под шпонку | Металл |
Параметры фрезы для ЧПУ: как читать маркировку
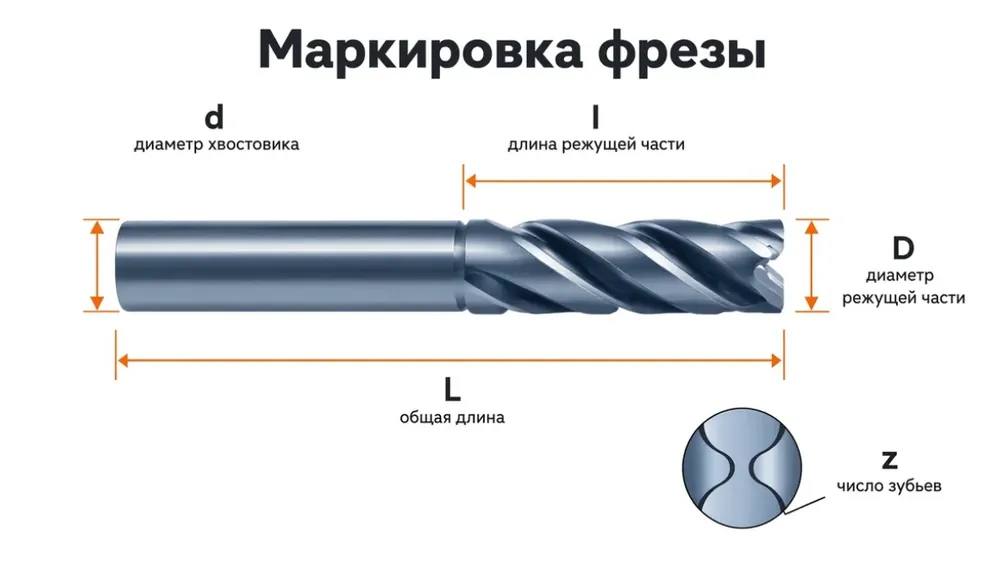
В маркировке любой фрезы выделяют следующие размеры:
D — диаметр фрезы, рабочий диаметр режущей части. Определяет ширину паза или толщину снимаемого слоя;
d — диаметр хвостовика, стандартный ряд — 6/8/12 мм. Должен точно совпадать с цангой шпинделя.
L — общая длина, от кончика до конца хвостовика;
l — длина рабочей части, определяет глубину обработки;
z — число зубьев, количество режущих кромок, воздействующих на поверхность за один оборот.
Режимы резания подбирают под операцию и материал. Обороты шпинделя у настольных станков держатся в диапазоне 12000–24000 об/мин, подача — в пределах 800–3000 мм/мин. Скорость резания Vc — окружная скорость точки на кромке. Она должна соответствовать значениям, закреплённым в технологических таблицах, чтобы исключить перегрев.
Ключевой параметр — подача на зуб fz, толщина стружки одного зуба за оборот. Определить её можно делением минутной подачи на произведение числа зубьев и оборотов. Недостаточная fz провоцирует трение и перегрев, чрезмерная — сколы и поломки зубцов. Отдельно нужно зафиксировать глубину резания ap, выраженность погружения оснастки по оси, и ширину фрезерования ae, количество снятия материала сбоку за проход.
Угол подъёма спирали режущей кромки также является значимой характеристикой. Чем он больше, тем мягче фреза входит в материал и чище кромка на выходе, однако, нужно учитывать рост боковой нагрузки. Переменный шаг зубьев, неравное расстояние между соседними кромками, сбивает резонанс и гасит вибрацию на высоких оборотах. Для глубоких пазов и труднообрабатываемых сплавов применяют трохоидальное фрезерование: инструмент идёт по петлеобразной траектории и контактирует с материалом лишь частью диаметра. Направление вращения — правое или левое — подбирают под кинематику конкретного станка.
Важный момент — совпадение диаметров хвостовика и цанги шпинделя. Использование переходных втулок допустимо, но не рекомендовано. Они приводят к выраженному биению, вибрациям оснастки, из-за чего невозможно получить ровную кромку.
Международная система ISO делит материалы заготовки на шесть категорий:
P — конструкционные и углеродистые стали;
M — нержавеющие стали;
K — чугуны;
N — цветные металлы: алюминий, медь, латунь;
S — жаропрочные и титановые сплавы;
H — закалённые стали твёрдостью выше 45 HRC.
По маркировке ISO сразу можно определить спецификацию инструмента.
Как выбрать фрезу для ЧПУ под конкретную задачу
Первый критерий, требующий внимания — материал заготовки:
Дерево, фанера, ЛДСП — однозаходная фреза для скорости или компрессионная, если нужна чистая кромка с обеих сторон листа;
Алюминий, медь, латунь — твердосплавная фреза с покрытием и полированной канавкой, чтобы предотвратить налипание металла на кромку;
Сталь — твёрдый сплав с покрытием TiAlN или AlCrN, выдерживающий значительные термические нагрузки;
Пластик — однозаходная HSS-фреза или твердосплавный аналог с отполированной канавкой, препятствующий плавлению и налипанию стружки.
Геометрия инструмента также зависит от специфики операции. Черновая обработка предполагает быстрое снятие большого объёма материала. Подойдёт фреза большего диаметра с малым числом зубьев — широкие канавки эффективно выводят крупную стружку. Чистовая обработка идёт на меньшей подаче, но с большим числом зубьев.
Количество зубьев требует учёта даже в пределах одного диаметра. Фреза с меньшим числом зубьев отводит стружку быстрее, справляется с большой подачей, что оптимально для черновой обработки. Аналог с большим количеством зубьев обеспечивает чистоту и мягкость реза, но требует более низкой подачи на зуб, иначе стружка забивает канавки.
Покрытие подбирают под материал и режим резания. TiN — универсальный вариант среднего уровня. TiAlN адаптировано к интенсивному нагреву, подходит высокоскоростной обработки стали. DLC снижает трение, защищает от налипания при работе по алюминию и другим цветным металлам.
При использовании и подборе фрез выделяют несколько типичных ошибок:
Неверно рассчитанная подача на зуб (chip load). Приводит к перегреву или поломке кромки;
Работа затупленным инструментом. Материал не режется, а сминается. Падает качество, растёт риск поломки шпинделя;
Несовпадение диаметра хвостовика с цангой шпинделя. Возникают биения, вибрации, опасность выпадения оснастки из патрона;
Отсутствие воздушного обдува и смазки. Кромка быстро перегревается, в особенности — при работе с твёрдыми материалами.
Подведение итогов
Подбор фрезы для станка с ЧПУ — задача, требующая комплексного подхода. Нужно учитывать все моменты, от обрабатываемого материала до особенностей крепления. Пропуск даже одной детали чреват поломкой или выпуском брака.