Какие бывают виды сварки: способы, классы и их применение
Сварка — процесс соединения материалов за счёт термического воздействия, давления, трения. Соединение получается неразъёмным: разделение возможно исключительно при разрушении, разрыве, разрезе шва.
Специалисты выделяют более 150 видов сварки и их подкатегорий. У каждого класса — своя специфика, область применения, необходимое оборудование.
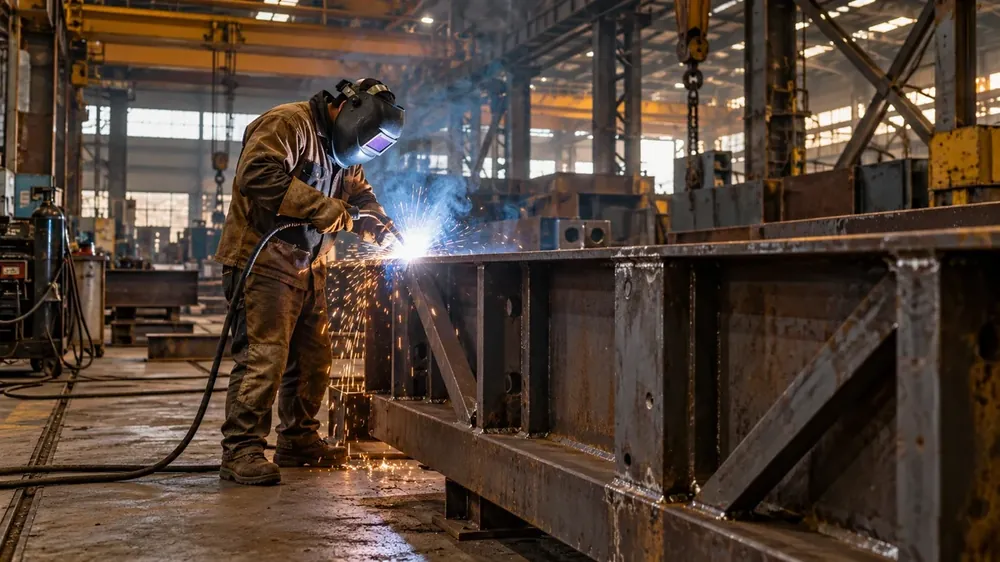
svarchik-vypolnyaet-dugovuyu-svarku-metalla-v-tsekhe.webp
Принципы классификации сварки
Единой схемы для всех процессов нет, поэтому инженеры группируют методы сварки по разным признакам. Наибольшее распространение получили три классификационных фактора:
Источник энергии — чем именно воздействуют на металл: температурой, давлением или их сочетанием;
Степень автоматизации — какая доля операций проходит под контролем техники, датчиков, сенсоров, исполнительных механизмов;
Технология и среда — базовый принцип, на котором основан процесс, среда, защищающая расплав от взаимодействия с воздухом, интенсивного окисления, потери прочности.
Понимание принципов классификации помогает подобрать оборудование, позволяющее на 100% выполнить поставленные задачи без лишних вложений. Источник энергии указывает на нужный тип сварочного аппарата, степень автоматизации — на производительность, требования к квалификации мастера. От технологии зависят расходники, электроды, проволока, газ, подаваемый в рабочую зону. Например, для получения аккуратных швов на нержавейке понадобится аппарат TIG. Инверторный аппарат справится с такой работой гораздо хуже.
По источнику энергии (физические признаки)
По форме физического воздействия все виды сварки делят на три класса:
Термический класс объединяет методы, где плавление металла построено на тепловом воздействии. Кромки деталей переходят в жидкое состояние, перемешиваются, после остывания — образуют неразрывный шов. К данной категории относят дуговую, газовую, лазерную, плазменную и электронно-лучевую сварку.
Термомеханический класс сочетает нагрев и давление. Металл разогревают (например, дугой, током или трением), затем детали сжимают с большим усилием. По такой схеме работают контактная, диффузионная, газопрессовая, сварка трением и кузнечная сварка.
Механический класс обходится без предварительного теплового воздействия. Детали соединяет мощное механическое усилие — направленное давление или энергия детонации. К этому классу относят холодную сварку, сварку взрывом и ультразвуковую. Последняя технология предполагает соединение высокочастотными колебаниями под давлением.
| Класс | Специфика воздействия на металл | Примеры |
|---|---|---|
| Термический | Плавление кромок деталей за счёт нагрева | Дуговая, газовая, лазерная, плазменная, электронно-лучевая, электрошлаковая, термитная |
| Термомеханический | Комбинация нагрева и давления | Контактная, диффузионная, газопрессовая, дугопрессовая, кузнечная |
| Механический | Давление, трение, детонация без расплава | Взрывом, трением, ультразвуковая |
По степени автоматизации
Признак показывает, какие операции выполняет мастер, какие — техника. Выделяют несколько уровней:
Ручная — сварщик сам зажигает дугу, подаёт электрод и ведёт его вдоль стыка. Классический пример — MMA.
Механизированная, или полуавтоматическая. Аппарат сам подаёт проволоку, горелку вдоль шва перемещает человек. Принцип характерен для полуавтоматических аппаратов MIG/MAG.
Автоматическая. Техника подаёт проволоку, ведёт сварочную головку по шву. Работа оператора сводится к определению подходящего режима и контролю процесса.
Роботизированная. Робот с ЧПУ, числовым программным управлением, ведёт горелку по траектории, закреплённой в программе. Схема задаёт скорость, угол наклона горелки, траекторию, что гарантирует максимальное качество, идеальную повторяемость швов.
Со степенью автоматизации растёт производительность, стабильность, качество результата на серии одинаковых деталей. Она также влияет на требования к квалификации мастера. Ручная сварка доступна только опытным специалистам, понимающим, как работать с электродом, насколько быстро вести его. На автоматической линии важнее умение настроить режим, написать программу для робота.
По технологическим принципам
Третья система группирует процессы по технологии, лежащей в их основе. Эта классификация методов сварки наиболее разветвлённая. В дуговой сварке выделяют MMA, TIG и MIG/MAG, к ней же относят сварку под флюсом. Отдельные ветви образуют газовая, контактная, лазерная, плазменная и другие технологии.
Внутри каждой ветви способы сварки различают также по среде, защищающей расплав. Например, функцию таковой выполняют флюсы или инертные газы.
Основные виды сварки металла
Классическая технология — ручная дуговая сварка, MMA или РДС. В её основе лежит замкнутая электрическая цепь между плавящимся электродом и деталью. Между ними формируется дуга, мощный электрический разряд. От его тепла стержень электрода плавится, переходит в сварочную ванну, небольшую зону жидкого металла, который после остывания и формирует шов. Обмазка, покрытие на металлическом стержне, при горении выделяет газ, образуя шлак. Вместе они создают защитную среду, исключающую окисление из-за контакта с воздухом.
MMA-сварка подходит для чёрных металлов, нержавеющей стали, чугуна и алюминия. С её помощью соединяют металл толщиной от 1 мм.
Аппарат прост в освоении, компактен, лёгок, недорог. Главный недостаток — низкая производительность. Сварщику постоянно нужно прерываться для смены электрода. Также на шве остаётся шлаковая корка, требующая удаления, зачистки. Качество стыка в значительной степени зависит от квалификации — без опыта трудно удерживать дугу нужной длины.
Аргонодуговая сварка неплавящимся электродом (TIG)
Дуга горит между вольфрамовым электродом и деталью. Вольфрам выдерживает огромную температуру, что исключает плавление во время работы. Зону горения окружает защитный газ аргон или смесь на его основе. Присадочную проволоку, добавочный металл для заполнения стыка, сварщик подаёт в ванну вручную.
TIG-сварка оптимальна для задач, требующих формирования ровного, точного, аккуратного шва, работы с цветными металлами, титаном, нержавеющей сталью.
Обратная сторона точности — невысокая скорость работы. Процесс чувствителен к сквознякам: поток воздуха сдувает аргон, и расплав остаётся без защиты. Оборудование стоит дороже инвертора для MMA.
Полуавтоматическая сварка (MIG / MAG)
Полуавтомат избавляет сварщика от постоянной смены электродов. Аппарат сам подаёт в горелку проволоку, сплошную или порошковую. Проволока — одновременно и электрод, и присадка: она плавится в дуге, заполняет стык. Задача сварщика сводится к ведению горелки вдоль шва. Расплав защищает газ, от его типа зависит название процесса:
MIG — инертный газ: аргон или гелий. Он не вступает в реакцию с расплавом, режим подходит для цветных металлов.
MAG — активный газ: CO₂ или смеси на его основе. Этот вариант берут для углеродистых сталей.
Сильные стороны — высокая производительность и хорошее качество шва. Специалисту не нужно постоянно прерывать работу для замены электродов. Негативные моменты — нестабильность газовой защитной среды и множество брызг.
Ветер сдувает защиту, что затрудняет работу на открытых площадках, вплоть до невозможности. Расплав разбрызгивается, капли металла налипают вокруг шва. На тонких листах возникает большая зона термического воздействия, где характеристики материала ухудшаются.
Лазерная сварка
Лазерная установка собирает энергию в тонкий луч, направляет его на узкую рабочую область. Металл в этой точке быстро нагревается, плавится, образует сварочную ванну. Оператор ведёт процесс ручной сварочной головой с пистолетной рукоятью, либо запускает роботизированный комплекс.
Лучше всего лазер показывает себя на нержавейке, меди, латуни и титане. Стандартный рабочий диапазон — листы толщиной 1–7 мм, промышленные комплексы справляются с заготовками до 25–30 мм.
Узкая зона нагрева сводит к минимуму деформации материала. Шов выходит аккуратным, не требует дополнительной шлифовки, зачистки. По скорости лазер обходит TIG и MMA почти в 5 раз. Главный минус — высокая цена оборудования. Есть ограничения и по толщине, для особо массивных заготовок метод не подойдёт.
Плазменная сварка
Плазма — ионизированный газ. Потеря электронов приводит к росту электропроводимости. В плазмотроне, специальной горелке, газ разогревается до 10 000–20 000 °C, выходит наружу узкой плазменной дугой. По силе тока различают три режима: микроплазменный, на средних и на больших токах. Режим подбирают под деталь, микроплазма подходит для самых тонких заготовок.
Плазменной сваркой соединяют любые металлы и сплавы толщиной от 1 до 80 мм. Процесс идёт в 2–3 раза быстрее TIG и MIG, швы получаются аккуратными. Требования к подготовке свариваемых поверхностей минимальны. Негативные моменты — дорогое оборудование, регулярные немалые траты на плазмообразующий газ.
Газовая сварка
Термическое воздействие обеспечивает пламя горелки, в которой сгорает ацетилен или пропан в смеси с кислородом. Температура пламени доходит до 3200 °C.
Метод выбирают для полевых условий, где отсутствует возможность подключения к источнику электроэнергии. Газом сваривают чёрные металлы, трубы и тонкие листы толщиной до 5 мм.
Оборудование стоит недорого, не представляет сложностей в транспортировке, универсально, подходит для резки металла. Минусы — широкая зона нагрева, низкая скорость, высокий расход газа, дороговизна расходных материалов.
Электрошлаковая сварка
Процесс обходится без горения дуги. Ток проходит через ванну жидкого шлака. Его получают из флюса, специального материала, который при нагреве плавится, защищает расплав от контакта с воздухом. Интенсивный нагрев шлака приводит к расплавлению и соединению кромок элементов.
Метод рассчитан на толщины от 20 до 3000 мм. Его используют в машиностроении, кораблестроении и химической промышленности. Основная спецификация технологии — соединение деталей крупного сечения, с которыми не справятся другие методики.
Контактная (точечная) сварка
При контактной сварке электроды сжимают детали, пропускают через них ток силой в тысячи ампер. В точке контакта сопротивление максимально, что приводит к интенсивному нагреву металла. Механическое давление обеспечивает плотность соединения. Наибольшее распространение получила точечная методика. Например, она подходит для соединения листов стали с нахлёстом.
Процесс легко автоматизировать, поэтому его ставят на конвейерные линии, особенно в автомобилестроении. Требования к квалификации оператора минимальны, но покупка оборудования невозможна без значительных вложений.
Сварка трением и взрывом (детонацией)
Эти процессы соединяют металл в твердой фазе, без доведения кромок до жидкого состояния, но относятся к разным классам.
Сварка трением — термомеханический процесс. Одну деталь вращают и прижимают к другой. Интенсивное трение разогревает поверхности. При размягчении (пластификации) металла вращение останавливают, а элементы плотно сжимают.
Для сварки взрывом (механический класс) используют ударную волну. Заряд взрывчатки разгоняет одну пластину, и она с огромной силой бьёт по второй. Ударная нагрузка достаточна, чтобы надежно соединить элементы на атомарном уровне.
Указанные методы применяют для соединения разнородных металлов, различных по составу, механическим, химическим свойствам. Актуальны они и там, где другие методы неприменимы. Стоимость таких сварочных работ высокая, проведение возможно исключительно в специальных условиях.
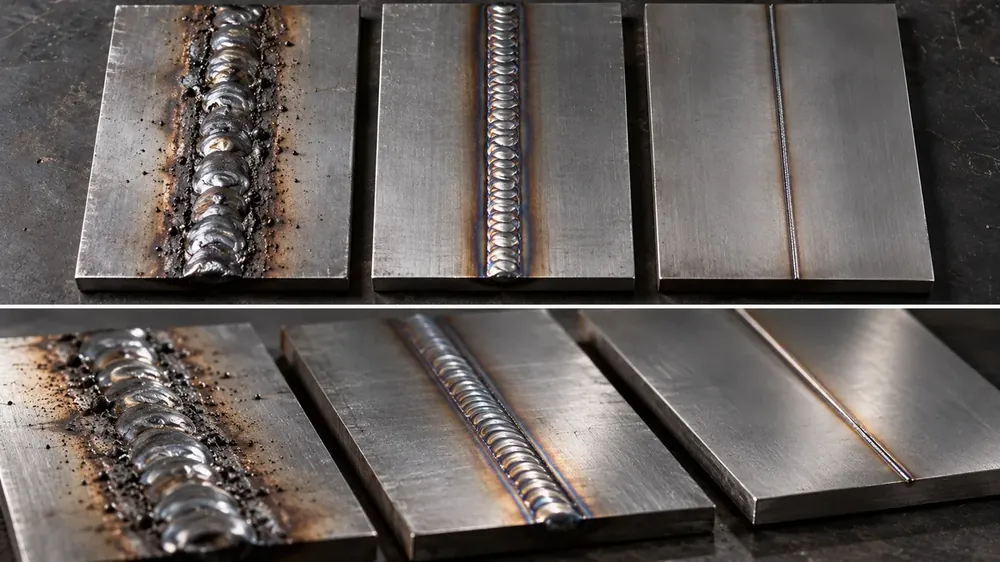
sravnenie-shvov-raznyh-vidov-svarki-mma-tig-lazernaya.webp
Как выбрать вид сварки для своих задач
Подбор метода начинается с детали и условий, в которых предстоит работать. В первую очередь руководствуются несколькими критериями:
Материал и толщина. MMA справится с чугуном и чёрными металлами, TIG или MIG — с цветными. Для нержавейки, меди, латуни и титана толщиной до 7 мм подойдёт лазер. Детали толщиной до 80 мм соединяет плазма, крупнее — электрошлаковая сварка.
Требования ко шву. Для швов, от которых требуется декоративность, подойдут TIG и лазер: они дают аккуратный результат без финишной доработки, полировки, шлифовки. Когда на первом месте прочность, а эстетика — вторична, хватит MMA или полуавтомата с финальной зачисткой.
Доступ и условия. При возможности подключения к электросети оптимальна MMA. Электрод сам обеспечит необходимую защиту будущему соединению. Вдали от точек подключения к электричеству придётся использовать газовое оборудование.
Степень автоматизации. Крупносерийное производство невозможно без полуавтоматических, а то и роботизированных станков. Ручные аппараты ориентированы на небольшие объёмы работ в мастерских, гаражах.
Бюджет. Наиболее доступным является газовое оборудование и MMA. Лазерные, плазменные, контактные установки ощутимо дороже. Дешевле всего обойдутся MMA и газовое оборудование. Лазерные, плазменные и контактные установки стоят заметно дороже.
Для наглядности основные особенности методов сварки следует представить в табличном формате.
| Технология | Металл и толщина | Производительность | Цена оборудования | Специфика использования |
|---|---|---|---|---|
| MMA | Чёрные металлы, нержавеющая сталь, чугун, алюминий толще 1 мм | Низкая | Невысокая | Работа с выездом и на постоянном месте |
| TIG | Цветные металлы, нержавеющая сталь, алюминий, титан | Низкая | Выше, чем у MMA | Формирование швов с жёсткими требованиями к декоративности |
| MIG/MAG | MAG используют для низкоуглеродистых (чёрных) и низколегированных сталей, MIG — для цветмета и алюминия | Высокая | Средняя | Промышленное производство в условиях цеха |
| Лазерная | Нержавеющая сталь, латунь, медь толщиной до 7 мм | До 5 раз выше, чем у MMA и TIG | Высокая | Получение эстетичных, ровных швов, не требующих финишной доработки |
| Плазменная | Любые металлы и сплавы толщиной до 8 см | Вдвое, втрое выше TIG и MIG | Высокая | Аккуратные ровные швы независимо от материала |
| Газовая | Чёрные металлы, трубы, листы не толще 0,5 см | Низкая | Низкая | Работа в полевых условиях, где невозможно подключиться к электросети |
| Контактная | Соединение листов стали с нахлёстом | Высокая за счёт адаптации к конвейерному производству | Высокая | Автомобилестроение, судостроение и другие технологичные области |
Нормативные документы и стандарты сварки в России
Качество сварных соединений оценивают в соответствии с государственными стандартами. Ключевые — три ГОСТа:
Р 57180-2016 устанавливает методы испытаний механических свойств сварных соединений, описывает принципы исследования их макро- и микроструктуры.
Р ИСО 5817-2021 задаёт уровни качества по дефектам для швов, получаемых сваркой плавлением на сталях, никеле, титане и их сплавах. Стандарт выделяет три таких уровня.
33857-2016 описывает требования к сварке трубопроводной арматуры, контролю качества соединений.
Нормативные документы задают допустимые дефекты и порядок проверки. Первый этап — визуальный контроль, осмотр шва. Скрытые дефекты внутри металла ищут ультразвуковым контролем (УЗК) и рентгеном.
Сварочное оборудование РуСтан
В ассортименте РуСтан — лазерные сварочные аппараты, полуавтоматы MIG/MAG и инверторы для MMA и TIG.
Чтобы не ошибиться в выборе, продумайте специфику использования оборудования. Марка и толщина свариваемых металлов, условия работы, требования к эстетике шва — всё это имеет значение. Вы всегда можете оставить заявку, рассчитывать на помощь специалистов компании в подборе подходящей модели, организации её доставки.