MIG и MAG сварка: в чём разница, как работает и как выбрать полуавтомат
Сварка MIG — это дуговая технология, построенная на использовании плавящегося электрода в защитной газовой среде. Функцию электрода выполняет проволока, подача которой автоматизирована.
MIG/MAG — самый распространённый вид сварки в мире. Технологию ценят за высокую производительность, простоту, качества. Аббревиатуры MIG и MAG различаются одной буквой, указывающей на тип газа. MIG расшифровывают как «Metal Inert Gas», «металл в инертном газе», MAG — как «Metal Active Gas», «металл в активном газе».
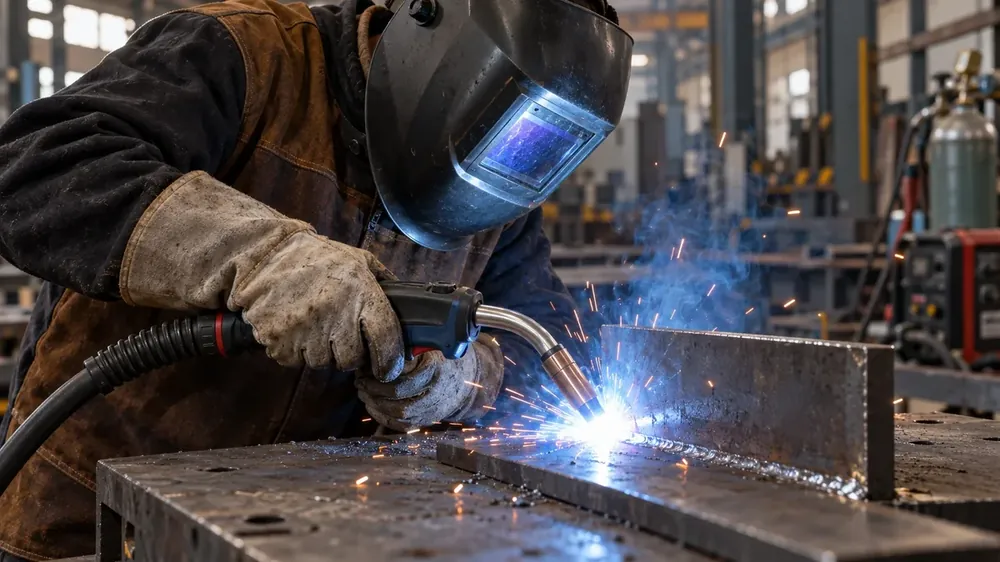
svarka-mig-mag-svarchik-s-gorelkoy-poluavtomata.webp
Принцип работы MIG/MAG сварки
Сварочная дуга горит между деталью и металлической проволокой. Подающий механизм непрерывно сматывает проволоку с катушки, направляет в горелку. При сварке MIG/MAG проволока выполняет две функции: проводит ток как электрод, плавится как присадочный материал, заполняющий зазор между стыкуемыми элементами.
Источник питания подаёт ток на контактный наконечник горелки. Проволока скользит сквозь него и получает питание непосредственно перед дугой. Наконечник окружает газовое сопло, из которого в зону сварки выходит защитный газ.
Пока сварщик ведёт горелку вдоль стыка, дуга уходит вперёд, позади — застывает сварочная ванна, формируя прочный неразрывный шов.
Технологию часто называют полуавтоматической сваркой. Название отражает специфику: проволоку подаёт аппарат, движением горелки управляет человек.
Непрерывная подача объясняет высокую производительность процесса. Сварщик не прерывает шов ради смены электрода и ведёт его, пока на катушке остаётся проволока. Аналогичная причина упрощает автоматизацию процесса: горелку закрепляют на исполнительном механизме, роботе, аппарат проходит шов без участия человека.
Типы переноса металла в дуге
Перенос металла — передача капель проволочного расплава в сварочную ванну. Он зависит от газа, силы тока, напряжения дугового разряда, диаметра и материала проволоки. Выделяют четыре типа переноса:
Короткая дуга, перенос короткими замыканиями — самый распространённый вариант. Капля касается ванны, замыкает цепь, отрывается от проволоки. Этот режим подходит для сварки тонкого металла.
Переходная дуга — промежуточный вариант между короткой дугой и струйным переносом.
Струйный перенос — металл стекает в ванну потоком мелких капель на высоком токе. Шов получается гладким, способ подходит для сварки толстых деталей.
Пульсирующий режим (Pulse MIG) — аппарат переключает ток между базовым и пиковым значением. Импульсы подходят для сварки цветных металлов, высоколегированных сталей, почти не дают брызг.
Основные параметры настройки
Перед работой сварщик должен выставить несколько параметров. Напряжение на дуге задаёт источник питания. Скорость подачи проволоки связана с силой тока: чем быстрее аппарат подаёт проволоку, тем короче дуга. Сопротивление короткой дуги минимально, что увеличивает силу тока. Для повышения мощности нужно добавить подачи и напряжения.
Многие полуавтоматы позволяют регулировать индуктивность — скорость, с которой нарастает ток при коротком замыкании. От неё зависят характер переноса металла и количество брызг. Слишком малое значение даёт резкий бросок тока и сильное разбрызгивание. Большая индуктивность сглаживает скачки, делает дугу мягче. Для малых токов оптимальны низкие значения, высокие — приводят к сложностям формирования дугового разряда.
В чём разница MIG и MAG: инертный и активный газы
Главное различие двух вариантов сварки — тип защитного газа. MIG работает с инертным газом. Он не вступает в химическую реакцию ни с расплавом, формирует над зоной сварки защитный «купол».
Для сварки MIG подходят аргон и гелий. Аргон берут для цветных металлов, нержавеющей стали. Для чистого алюминия нужен аргон первого сорта. Гелий — дорогой газ, его использование оправдано при сложных работах, например соединении алюминия и магния.
В MAG газ активный: он реагирует с жидким металлом, образует на нём защитную плёнку. При сварке MAG встречаются три варианта защиты:
Углекислый газ (CO₂) — базовый газ для низко- и среднеуглеродистых (чёрных) сталей. Использовать чистый CO₂ для нержавейки категорически нельзя, так как металл насыщается углеродом и теряет антикоррозионные свойства.
Смеси аргона с CO₂ — улучшают качество шва, снижают разбрызгивание и подходят для большинства сталей. Для нержавейки применяют специальные смеси с минимальным содержанием CO₂ (обычно 1–3 %).
Кислород — применяется исключительно как малая добавка (до 1–2 %) в аргоновых смесях для стабилизации переноса капель.
Для наглядности различия стоит представить в табличном формате.
| Параметр | MIG | MAG |
|---|---|---|
| Тип газа | Инертный: гелий, аргон | Активный: углекислота, смеси аргона и кислорода, углекислоты |
| Металлы | Цветные металлы, алюминий и магний, активные и редкие сплавы, нержавеющая сталь | Углеродистые и низколегированные стали, нержавеющие стали (строго в спецсмесях с высоким содержанием аргона) |
| Особенности шва | Газ не реагирует с расплавом и защищает ванну «куполом» | Газ реагирует с жидким металлом, смеси повышают качество шва и уменьшают брызги |
Устройство сварочного полуавтомата MIG/MAG
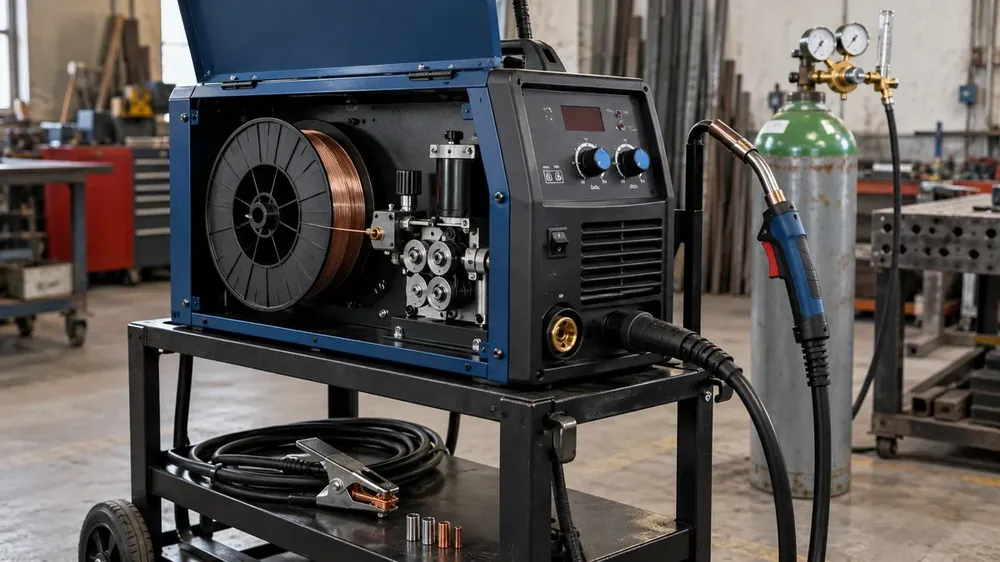
Конструкция полуавтомата для сварки MIG/MAG состоит из четырёх основных узлов, каждый из которых — требует подробного рассмотрения.
Источник питания
Формирование стабильного дугового разряда нужной мощности возможно за счёт выпрямителя или инвертора. Более технологичный вариант — инвертор, в пользу которого говорит компактность, лёгкость, универсальность, возможность получения значений тока, оптимальных для различных режимов сварки. Инверторные модели подойдут даже для особо сложных работ, вроде соединения алюминиевых, магниевых деталей.
Механизм подачи проволоки
Состав механизма — электродвигатель с редуктором, подающие и прижимные ролики, катушка с проволокой и тормозное устройство. Двигатель через редуктор вращает ролики, зажимающие проволоку и проталкивающие её к горелке. Тормоз исключает раскрутку катушки по инерции.
Выделяют схемы с двумя и четырьмя роликами. Первый вариант конструктивно проще, второй — надёжнее, обеспечивает плотность обхвата, достаточную для толстой и порошковой проволоки. Способ подачи — толкающий, тянущий, комбинированный.
Горелка и шланг-пакет
Сварочная горелка направляет проволоку в зону сварки, подводит к ней ток и газ. С аппаратом она связана шланг-пакетом, гибким рукавом, внутри которого проходят проволока, кабель и газовый канал. Горелки с воздушным охлаждением подойдут для коротких швов, с водяным — для протяжённых, глубоких, требующих максимальной силы тока.
Газовое оборудование
К этой категории относится несколько устройств:
Баллон, внутри которого находится газ или газовая смесь под давлением;
Редуктор для регулировки давления, контроля расхода газа;
Ротаметр, отслеживающий количество газа, подаваемого к горелке;
Манометр для контроля давления;
Смеситель, формирующий смесь, состав которой идеально соответствует задачи;
Шланги для подачи газа к горелке.
poluavtomat-mig-mag-ustrojstvo-gorelka-podacha-provoloki.webp
Материалы для MIG/MAG сварки
Присадочная проволока для полуавтоматической сварки представлена двумя видами, сплошного сечения и порошковой.
Проволока сплошного сечения отличается цельностью структуры, без внутренних полостей. Её химический состав подбирают под свариваемый металл, диаметр — под толщину деталей. Наиболее распространённый вариант — стальная.
Порошковая проволока имеет трубчатую структуру. Наружный слой — оболочка из металла, внутренний — флюсовый или порошковый сердечник. Она представлена двумя версиями, самозащитной и для работы в среде защитного газа.
Самозащитная проволока позволяет обойтись без баллона, что удобно при высотных и уличных работах. Главное — заранее уточнить совместимость с аппаратом, не каждый полуавтомат допускает её использование.
Чем MIG/MAG отличается от ММА и TIG
Полуавтомат часто сравнивают с двумя другими распространёнными видами сварки — ММА и TIG.
ММА работает со штучным электродом в обмазке. Обмазка сгорает и выделяет газ, что исключает потребность в баллоне. Задача сварщика — контролировать состояние электрода, своевременно менять его на новый. Полуавтомат подаёт проволоку непрерывно, увеличивая скорость работы. Сварка MIG/MAG идёт быстрее, дуга горит стабильнее, брызг почти нет, шов получается качественнее. ММА — удобнее для толстого металла и ограниченных пространств.
TIG сварка использует неплавящийся вольфрамовый электрод, присадку сварщик подаёт в зону вручную. TIG работает медленнее и даёт шов более высокого качества. Полуавтомат производительнее, проще в освоении.
Области применения MIG/MAG сварки
Сварка MIG/MAG подходит для углеродистых и нержавеющих сталей, алюминия и его сплавов, меди. Наибольшее распространение метод получил в нескольких сферах:
Тяжёлая промышленность — машиностроение, приборостроение, нефтедобыча, судостроение, выпуск и сборка металлоконструкций;
Автомобилестроение — от мелкого кузовного ремонта в мастерских до конвейерной заводской сборки;
Частные производства, работающие с металлом — ремонт оборудования, изготовление ворот, заборов и других подобных изделий.
Для кузовного ремонта достаточно короткой дуги, аппарат с минимальным током от 20 А. Это нужно, чтобы не прожечь тонкую сталь. Для массивных деталей выбирают мощные устройства, для соединения алюминия — поддерживающие импульсный режим.
Как выбрать сварочный полуавтомат MIG/MAG
Чтобы устройство на 100% подходило для выполнения поставленных задач, перед покупкой нужно проверить пять параметров.
Например, максимальный сварочный ток определяет предельную толщину металла. Для сварки деталей до 4 мм хватает 160 А, более толстых — 200 А и более. Значение имеет и минимальный ток: для сварки тонколистовой стали нужна модель, где он составляет около 20 Ампер.
Напряжение холостого хода (НХХ) аппарат выдаёт на клеммах до зажигания дуги. У полуавтоматов (MIG/MAG), в отличие от аппаратов ручной дуговой сварки (ММА), используется жёсткая вольтамперная характеристика, поэтому их рабочее напряжение холостого хода обычно находится в пределах 20–60 В. Выбирать НХХ по принципу «гараж или масштабное производство» ошибочно — высокие значения (80–90 В) нужны лишь для уверенного поджига штучных электродов в режиме ММА, в то время как классический процесс MIG/MAG стабильно работает на более низких напряжениях независимо от объёма производства.
Процент полезной нагрузки, ПВ, показывает, сколько минут из 10-минутного цикла возможна непрерывная сварка на максимальном токе. При ПВ 40 % аппарат работает 4 минуты, затем — требует 6-минутного охлаждения.
Напряжение сети связано с мощностью. Аппараты до 250 А допускают подключение к бытовой 220-вольтовой сети, более мощные — требуют трёхфазной, на 380 В.
Последний пункт — дополнительные режимы: ММА, TIG и импульсный Pulse MIG, полезный при сварке алюминия.
Полуавтоматы MIG/MAG в каталоге РуСтан
В каталоге РуСтан представлены полуавтоматы для сварки MIG/MAG разной мощности, в том числе, модели с функцией ММА и импульсным режимом. Менеджеры помогут подобрать аппарат под толщину металла, объём работ и тип газа.
Оставьте заявку на сайте, и специалист РуСтан свяжется с вами, уточнит сценарии будущего использования, предложит подходящую модель.