Виды отверстий и способы их обработки: классификация и выбор метода
Отверстия есть в большинстве металлических изделий. Функции различны: соединение деталей, установка крепежа, прокладка кабелей. Типы отверстий различны по расположению, геометрии, назначению, проходимости.
Виды отверстий и способы их получения подбирают под конкретное изделие, технологические производственные возможности, функциональные требования.
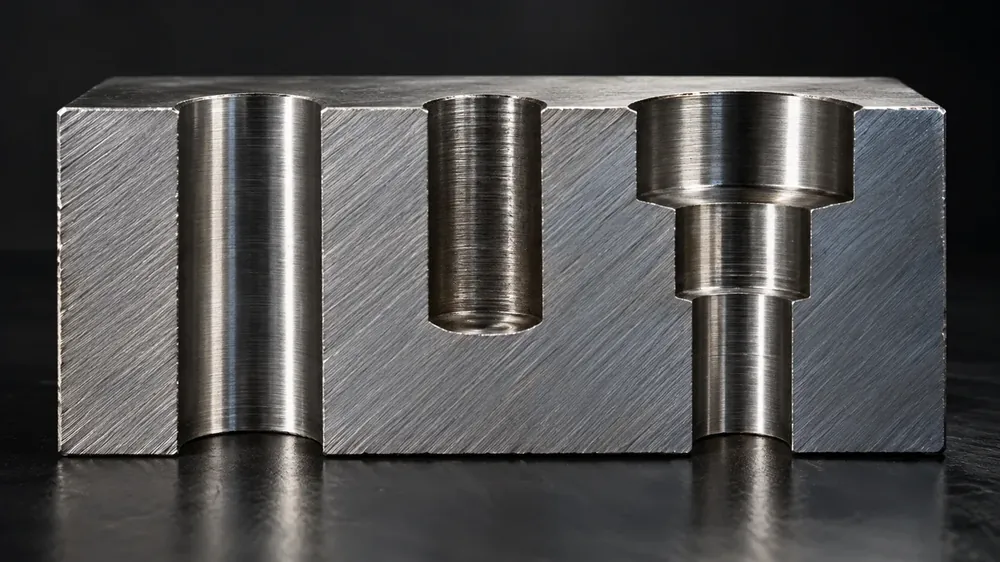
tipy-otverstij-v-metalle-skvoznoe-gluxoe-stupenchatoe.webp
Классификация отверстий по расположению
Расположение отверстия на детали влияет на оборудование, которое удобно использовать для его формирования.
Центральные отверстия по соответствующей оси изделия. Их делают на токарных станках вместе с торцами и наружными плоскостями. Такая комплексная обработка повышает точность взаимного расположения всех элементов.
Нецентральные — занимают любые участки за пределами осевой зоны. Пример — ряд отверстий по окружности фланца или на колёсной проставке. Для них берут оборудование сверлильно-расточной группы и фрезерные станки.
Виды отверстий по форме
Геометрия и конфигурация определяют используемый инструмент, оптимальный порядок операций. Выделяют пять главных вариантов:
Цилиндрические отверстия считаются наиболее распространёнными. Цилиндрическая форма обеспечивает совместимость с большинством метизов, например заклёпками.
Конические — имеют очертания усечённого конуса. Главный параметр — конусность. Чем выше конусность, тем больше выражено сжатие каналами. Формируют такие полости развёртками, свёрлами, расточными головками.
Фасонные — представлены всеми формами, кроме цилиндра и конуса. В сечении они бывают овальными, прямоугольными, многогранными.
Ступенчатые отверстия получают в несколько заходов. На одной оси формируют участки разных диаметров.
Резьбовые — имеют на стенках чередующиеся выступы и канавки. Они предназначены для разъёмных резьбовых соединений, допускающих возможность сборки и разборки конструкции.
Для наглядности сравнение следует провести в табличном формате.
| Тип | Форма и сечение | Особенности применения |
|---|---|---|
| Цилиндрические | Круглое сечение, форма цилиндра | Наиболее распространённый вариант |
| Конические | Усечённый конус | Формируются свёрлами, расточными головками |
| Фасонные | Сложные сечения, от овала до многоугольника | Делаются фрезерованием |
| Ступенчатые | Участки разного диаметра на одной оси | Требуют нескольких этапов при формировании |
| Резьбовые | Чередование канавок, выступов | Для разъёмных соединений, установки метизов, винтов, шурупов |
Виды отверстий по проходимости и назначению
По проходимости отверстия делятся на две основные группы. Сквозные — проходят через всю толщину металла насквозь. Глухие — доходят только до заданной глубины, поэтому доступ к такому каналу открыт только с одной стороны.
По назначению отверстия представлены пятью категориями:
Крепёжные — для сборки конструкций, часто имеют резьбу под болты, шпильки и винты.
Технологические — для прокладки труб, силовых, сигнальных кабелей.
Дренажные — отводят влагу, скапливающуюся из-за конденсации, осадков, протечек, капиллярного эффекта.
Ответственные — для основных рабочих, несущих конструктивных элементов, находящихся под нагрузкой.
Облегчающие — снижают общую массу металлоконструкции. При правильном размещении — не сказываются на прочности.
Способы обработки отверстий
Операции относятся к одной из трёх стадий. Задача каждой последующей операции — повышение качества поверхности, достижение максимально точного размера.
Например, черновая обработка снимает основной припуск, запас металла на заготовке. Задача — стабилизация формы, получение припуска, необходимого для дальнейших манипуляций.
Чистовая обработка даёт высокую точность, доводит геометрию до требований стандартов. Финишную отделку проводят только при особо жёстких требованиях к точности и шероховатости.
Сверление
Сверло — оснастка для формирования большинства глухих и сквозных отверстий. Хорошо заточенное сверло позволит получить отверстие заданной глубины с точными ровными поверхностями, не требующими сложной финальной доработки.
При необходимости расширения существующего канала используют рассверливание. Технология несовместима со штампованными, коваными, литыми заготовками. Для их структуры характерна неоднородная твёрдость, провоцирующая смещения оснастки, отклонения от исходной оси.
Ручное сверление отверстия подходит для диаметров до 12 мм, материалов малой и средней твёрдости. С крупными и твёрдыми заготовками можно работать исключительно на станках, сверлильных, расточных. Станочное сверление даёт 11–12-й квалитет и шероховатость Ra 6,3–12,5 мкм.
По конструкции свёрла делят на три основных типа:
Спиральные — самые распространённые, с винтовыми канавками вдоль рабочей части.
Кольцевые (корончатые) — для быстрой обработки отверстий большого диаметра: они высверливают металл только по контуру, оставляя плотную сердцевину, что сильно экономит ресурс и время.
Ружейные — именно их применяют для глубоких и длинных каналов. Они оснащены внутренними каналами, по которым к зоне резания под давлением поступает смазочно-охлаждающая жидкость, эффективно вымывающая стружку и предотвращающая перегрев.
Зенкерование и зенкование
Зенкер используют для финальной обработки ранее просверленных, пробитых отверстий. Основные задачи — повышение точности, снижение шероховатости стенок. Инструмент имеет от трёх до восьми зубцов, характеризуется высокой твёрдостью.
Зенкование затрагивает только входную область в канал отверстия. Технология предполагает снятие фаски, формирование конического «гнезда» для установки болта или винта вровень с поверхностью.
Расточка
Расточку проводят при помощи резцов на токарных, расточных и фрезерных станках. Оснастку прочно фиксируют для повышения точности.
Для повышения производительности используют многолезвийные расточные головки, быстро снимающие лишний материал. Важно, что скорость обработки в таком случае не снижает геометрической точности.
Развёртывание
Чистовую доводку каналов диаметром до 300 мм чаще всего выполняют развёрткой. Её пускают в работу после сверления, зенкерования или расточки.
Развёртка — режущий инструмент со множеством зубьев. Встречаются цельные модели из инструментальной стали и сборные — с пластинами из твёрдых сплавов. Обработка развёрткой обеспечивает гладкость стен отверстия, его идеальное соответствие проектной геометрии.
Протягивание и хонингование
Протяжка — технология для труднообрабатываемого материала, где сложно создать точную полость. Поступательное движение инструмента обеспечивает силу и эффективность воздействия, они сохраняются даже при подготовке отверстий сложной конфигурации.
Финишная стадия — доводка хонинговальной головкой с абразивным бруском. Это нужно для устранения шероховатости и обеспечения максимальной точности размеров.
Какой метод обработки отверстий выбрать
При подборе подходящей методики руководствуются шестью факторами:
Материал заготовки;
Размеры и допуски по чертежу;
Нужный квалитет и шероховатость;
Производительность;
Условия эксплуатации изделия;
Конфигурацию отверстия.
Нестандартный контур и переходы диаметров на одной оси проще получить фрезерованием. Высокоточные полости в труднообрабатываемых материалах делают протяжкой. Для чистовой доводки берут развёртку или хонинговальный инструмент.
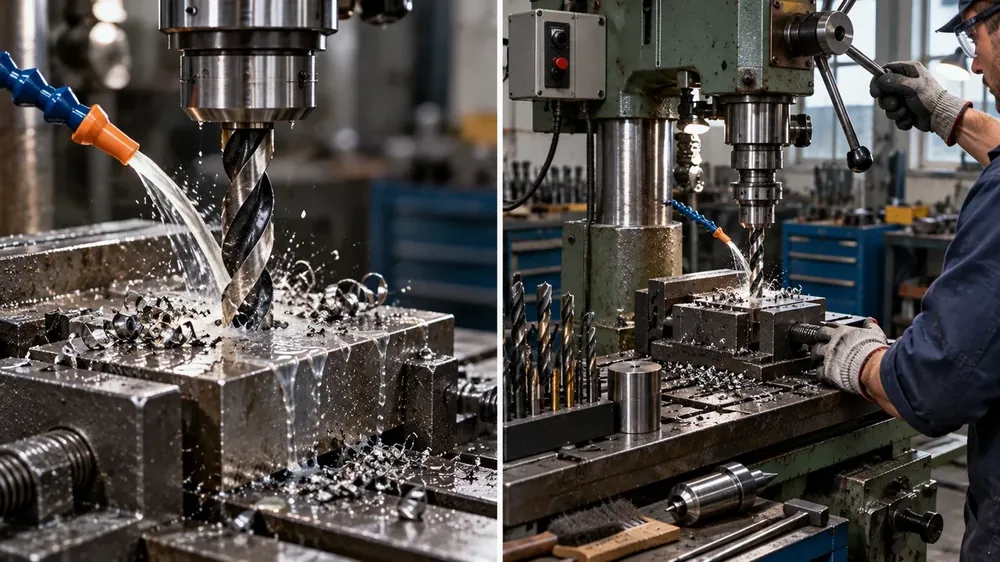
obrabotka-otverstij-na-sverlilnom-stanke-instrumenty-zagotovka.webp
Сверлильные станки в каталоге РуСтан
В каталоге собраны сверлильные станки, различные по мощности, конфигурации, исполнению, от настольных до радиально-сверлильных. Оборудование позволяет формировать в деталях необходимые отверстия с минимальными временными, трудовыми, финансовыми вложениями.
Для подбора и покупки станка, на 100% соответствующего поставленным задачам, рекомендуем получить консультацию у одного из менеджеров магазина.