Калькулятор лазерной резки металла
Бесплатный онлайн-калькулятор параметров резки: выберите материал и толщину листа — покажет скорость реза, давление и тип газа, высоту и тип сопла для каждого класса мощности лазерного излучения.
Данные справочные, для лазерного источника производства Raycus — на других источниках и станках режимы могут отличаться. Перед резкой уточняйте и перепроверяйте параметры у поставщика станка или тестовым резом.
Как пользоваться калькулятором
Выберите материал листа (нержавеющая сталь, углеродистая сталь, алюминий или латунь) и его толщину — калькулятор покажет все паспортные режимы резки для разных классов мощности лазерного излучателя: скорость реза, тип и давление вспомогательного газа, высоту сопла над листом и тип сопла.
От чего зависит скорость лазерной резки
Скорость реза зависит от мощности лазерного излучения, материала и толщины листа, а также от типа вспомогательного газа. Азот (N2) даёт чистый рез без окисления кромки и используется для нержавеющей стали, алюминия и латуни, а также для тонкой углеродистой стали — но требует более высокого давления и, на толстом металле, большей мощности. Кислород (O2) вступает в реакцию с металлом и ускоряет рез толстой углеродистой стали при меньшей мощности лазера, но оставляет на кромке окисную плёнку.
Зачем нужна высота сопла
Высота сопла — расстояние от среза сопла до поверхности листа. Слишком большая высота рассеивает струю газа и ухудшает качество кромки, слишком маленькая — риск столкновения сопла с короблёным листом. Тип и диаметр сопла подбираются под толщину металла и давление газа.
Во сколько раз мощнее лазер режет быстрее
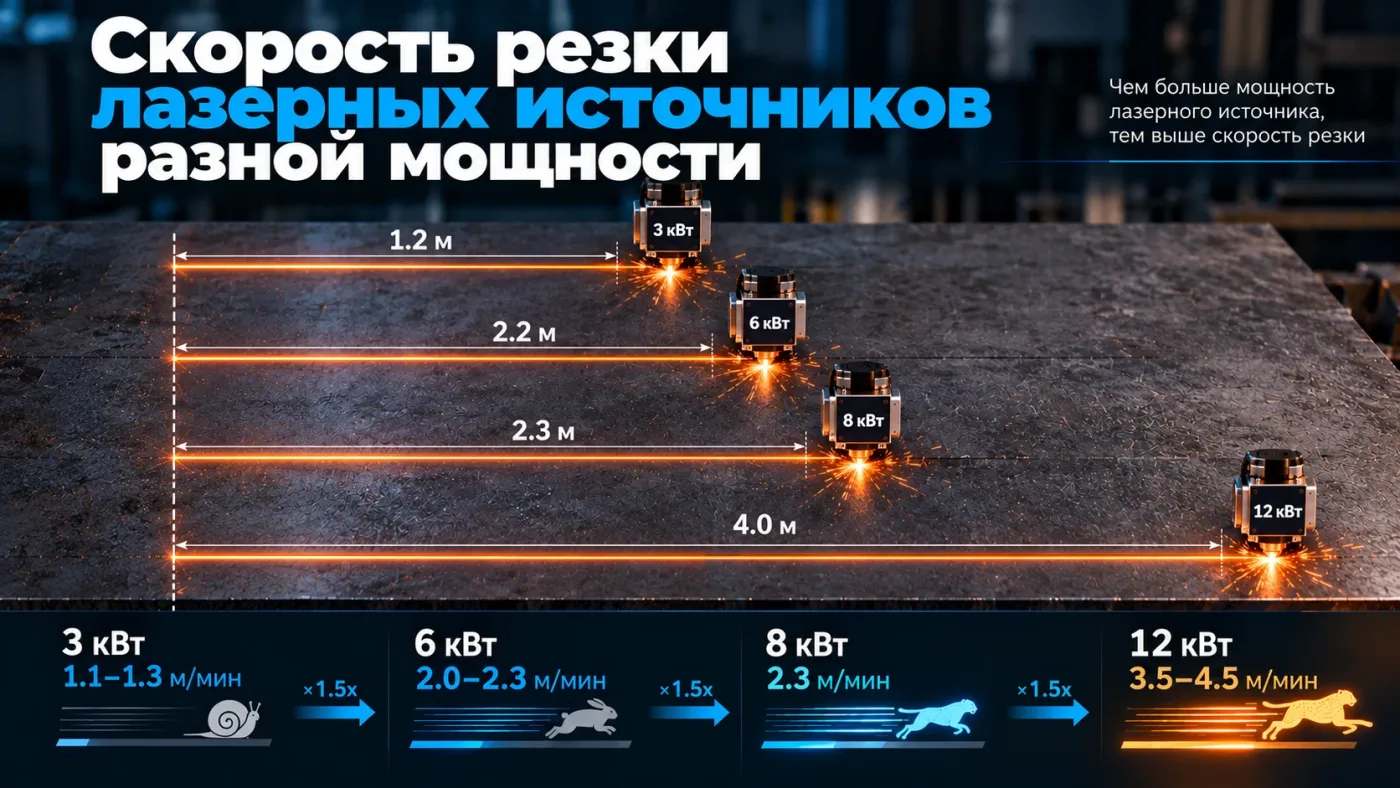
Скорость реза растёт с мощностью лазера нелинейно: на тонком металле прирост скромнее (лист режется быстро уже на небольшой мощности), а на толстом — рез на мощном лазере может быть в несколько раз быстрее, чем на слабом, где тот же металл режется на пределе возможностей источника. Сравнение по всем доступным классам мощности для выбранного материала и толщины — на диаграмме под таблицей результатов.
Отдельные разборы по самым частым парам мощности — какая скорость на каждом материале и когда переплата за более мощный источник оправдана:
Настройка фокуса и прокола
Фокус и прокол в таблице выше не показаны — они зависят от конкретного станка и ЧПУ (CypCut, FSCUT и т.п.), а не только от материала и толщины. Общий принцип: при резке кислородом (O2) — обычно тонкую углеродистую сталь — фокус ставят на поверхности листа или чуть выше; при резке азотом (N2) — нержавейку, алюминий, латунь — фокус смещают ниже поверхности, тем сильнее, чем толще металл. Прокол на толстом металле делают в несколько этапов — с пониженной мощностью и увеличенным зазором сопла, чтобы брызги расплава не повредили линзу. Точные значения фокуса и параметров прокола для конкретных толщин — в руководстве к станку; для лазера IPG 1500 Вт в CypCut они есть в таблице параметров резки 1500 Вт.
Станки для лазерной резки металла
В каталоге станков лазерной резки металла с ЧПУ RuStan — оптоволоконные лазерные станки разной мощности, с доставкой по Москве и всей России.