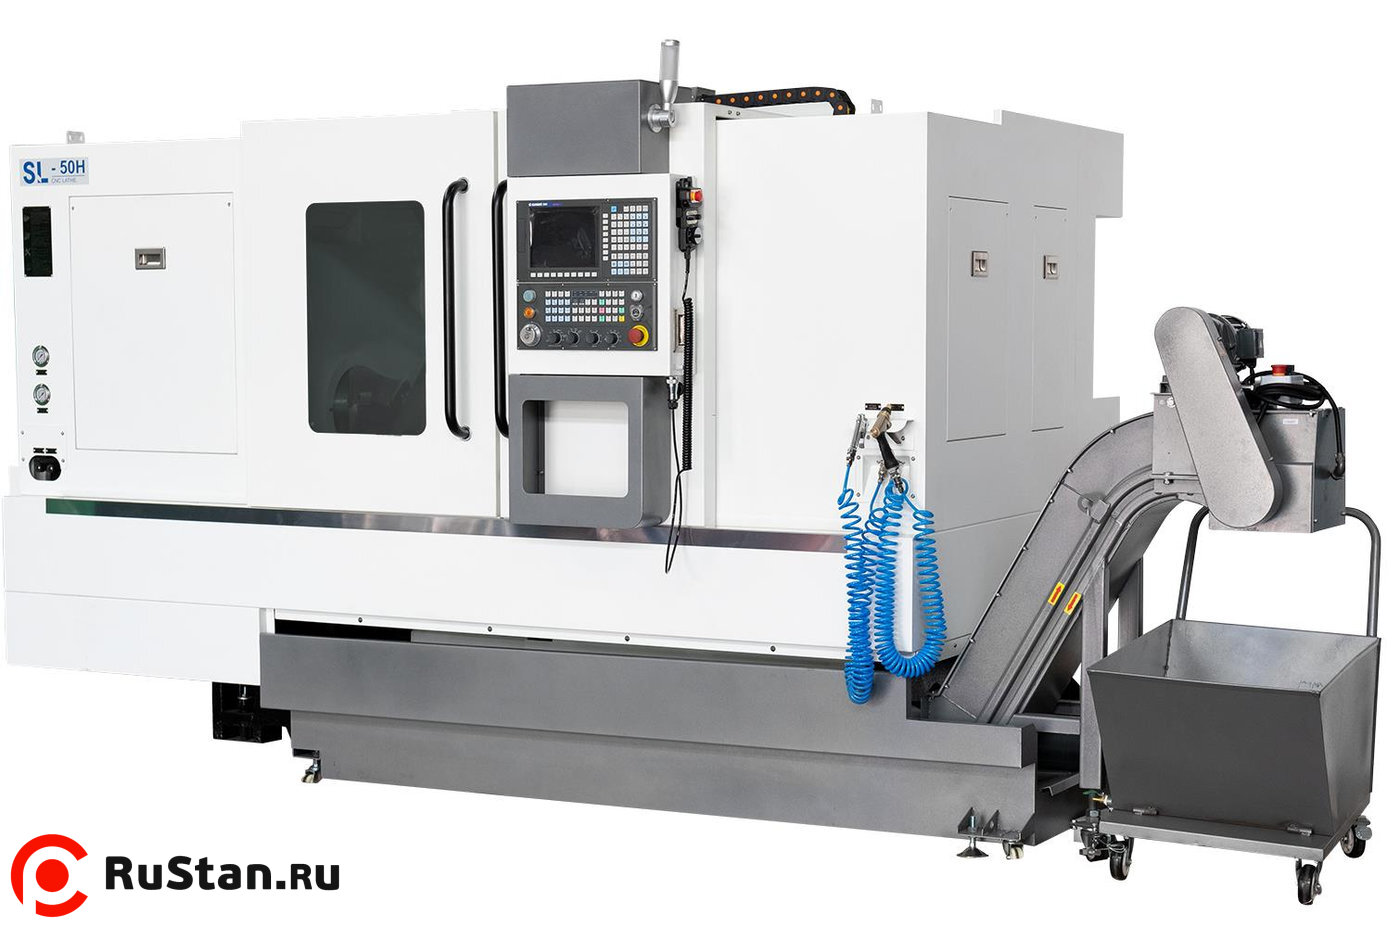
Токарный обрабатывающий центр SL50H с ЧПУ Fanuc 0i-TF Plus

| Модель: |  |
SL50H |
| Производитель: |  |
DMTG |
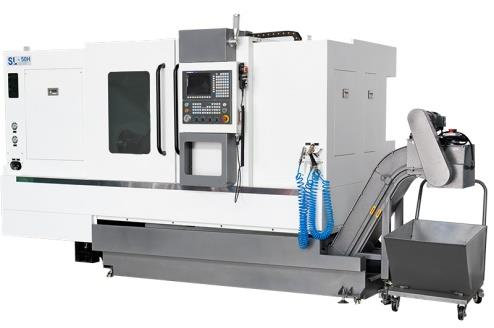
SL50H — токарный обрабатывающий центр с ЧПУ Fanuc 0i-TF Plus и приводным инструментом, предназначенный для комплексной токарной и фрезерной обработки металлических заготовок. Станок выполняет наружное и внутреннее точение, подрезку торцов, отрезку деталей, нарезание канавок, проточек, наружных и внутренних резьб. Приводной инструмент позволяет дополнительно выполнять сверление, фрезерование пазов и карманов, нарезание резьбы метчиками.
Максимальный диаметр вращения составляет 580 мм, диаметр обработки — 320 мм, максимальная длина обработки — 900 мм. Станок оснащён гидравлическим трёхкулачковым патроном Ø250 мм. Проходное отверстие шпинделя составляет 86 мм, максимальный диаметр обрабатываемого прутка — 74 мм.
Шпиндель с фланцем A2-8 работает в диапазоне 50–2500 об/мин. Мощность двигателя шпинделя составляет 15/18,5 кВт в продолжительном и 30-минутном режимах, крутящий момент — 143/192 Н·м. Револьверная головка BMT55 рассчитана на 12 инструментов и оснащена приводом мощностью 3 кВт.
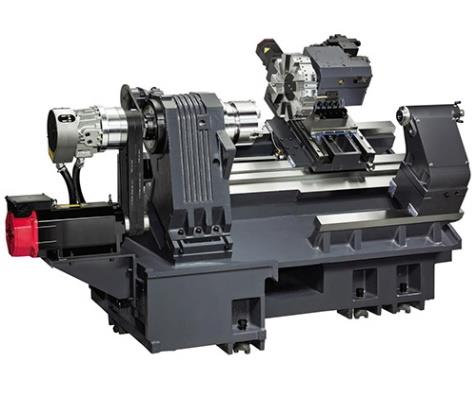
Цельнолитая чугунная станина с углом наклона 30°, линейные направляющие качения THK и шарико-винтовые передачи класса C3 с предварительным натягом обеспечивают высокую жёсткость и точность обработки. В стандартную комплектацию входят гидравлическая задняя бабка, система подачи СОЖ, ленточный транспортер стружки, сепаратор СОЖ и кабинетная защита рабочей зоны.
Область применения
- Наружное и внутреннее точение металлических деталей.
- Подрезка торцов и отрезка заготовок.
- Нарезание наружных и внутренних резьб.
- Проточка канавок и уступов.
- Сверление отверстий с применением приводного инструмента.
- Фрезерование пазов и карманов концевыми фрезами.
- Нарезание резьбы метчиками.
- Изготовление валов, втулок, фланцев и других деталей вращения.
- Обработка заготовок из стали, чугуна, цветных металлов и сплавов.
- Серийное производство машиностроительных деталей.
Преимущества
- Комплексная токарная и фрезерная обработка деталей на одном станке.
- Система ЧПУ Fanuc 0i-TF Plus с русскоязычным интерфейсом.
- Сервоприводы шпинделя и координатных осей Fanuc.
- Револьверная головка BMT55 на 12 инструментов.
- Мощность приводного инструмента — 3 кВт.
- Максимальная частота вращения приводного инструмента — 4000 об/мин.
- Максимальный диаметр обработки — 320 мм.
- Максимальная длина обработки — 900 мм.
- Гидравлический трёхкулачковый патрон Ø250 мм.
- Обработка прутка диаметром до 74 мм.
- Частота вращения шпинделя — 50–2500 об/мин.
- Мощность двигателя шпинделя — 15/18,5 кВт.
- Цельнолитая наклонная станина под углом 30°.
- Направляющие качения THK и ШВП класса C3.
- Прецизионные подшипники NSK.
- Быстрые перемещения по осям X/Z — 25 000 мм/мин.
- Повторяемость позиционирования — ±0,003 мм.
- Гидравлическая задняя бабка.
- Автоматическая система смазки.
- Система подачи СОЖ через инструмент.
- Транспортер удаления стружки с тележкой.
- Сепаратор СОЖ.
- Полная кабинетная защита рабочей зоны.
- Интерфейс подключения барфидера.
Конструктивные особенности и оснащение SL50H
Станина и направляющие
Агрегаты станка располагаются на цельнолитой наклонной станине с углом наклона 30°. Конструкция отличается высокой жёсткостью, устойчивостью к нагрузкам и вибростойкостью. Наклонная станина обеспечивает стабильное распределение нагрузки и надёжную поддержку револьверной головки в процессе резания.
Станина, передняя бабка и суппорт изготовлены из высокопрочного чугуна с термической обработкой и искусственным старением. Суппорт перемещается по осям X и Z на высокоскоростных линейных направляющих качения.
Прецизионный шпиндель
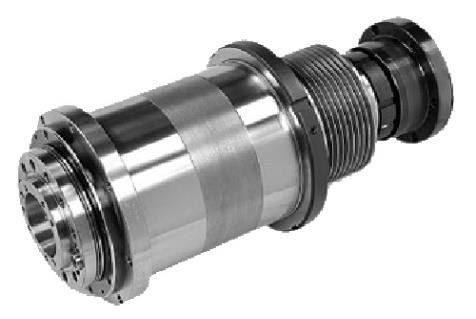
Высокоскоростной прецизионный шпиндель с фланцем A2-8 соединён с мощным сервоприводом через ременную передачу. Шпиндель установлен в жёсткой передней бабке на прецизионных подшипниках NSK производства Японии.
Такая кинематическая схема обеспечивает стабильность вращения при высоких оборотах. Максимальный крутящий момент шпинделя в 30-минутном режиме достигает 192 Н·м, диапазон частоты вращения составляет 50–2500 об/мин.
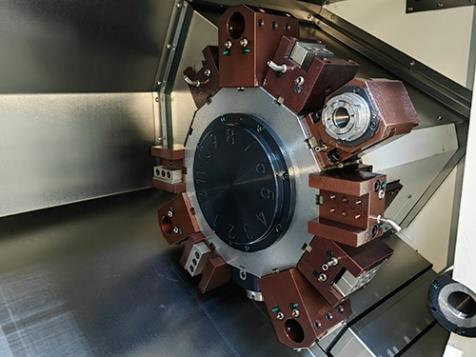
Приводная револьверная головка BMT55
На станке установлена 12-позиционная револьверная головка с приводным инструментом и системой крепления BMT55. Смена инструмента выполняется поворотом диска револьвера с помощью сервопривода и последующим гидравлическим зажимом.
Приводной инструмент вращается от встроенного сервопривода мощностью 3 кВт с частотой до 4000 об/мин. Такое оснащение позволяет выполнять сверление, фрезерование пазов, обработку карманов и нарезание резьбы метчиками.
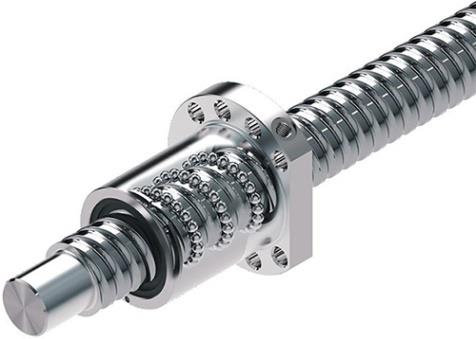
Шарико-винтовые передачи класса C3
Высокоточные шарико-винтовые передачи THK производства Японии имеют предварительный натяг и установлены на опорах с прецизионными подшипниками NSK. Соединение с сервоприводами осуществляется через безлюфтовые муфты.
Предварительный натяг уменьшает люфты, а высокая жёсткость и плавность хода способствуют точному позиционированию рабочих узлов и качественной обработке деталей.
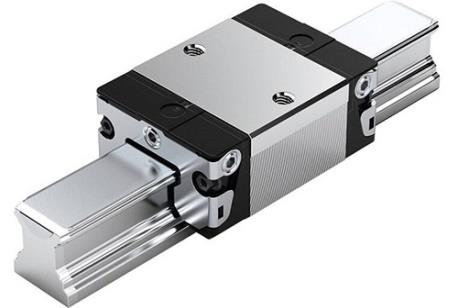
Линейные направляющие качения THK
По осям X и Z применяются высокоточные линейные направляющие качения THK. Они отличаются высокой грузоподъёмностью, низким коэффициентом трения и малой дискретностью перемещений.
Направляющие обеспечивают плавное движение суппорта и высокую точность позиционирования при различных скоростях обработки.
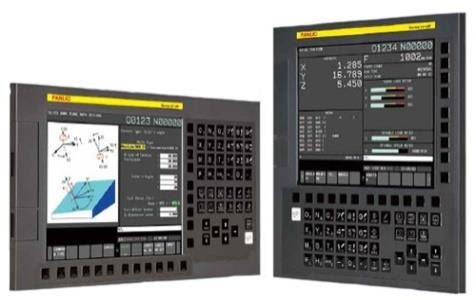
Система ЧПУ Fanuc 0i-TF Plus
Токарный центр оснащён системой числового программного управления Fanuc 0i-TF Plus с полностью русскоязычным интерфейсом. Предусмотрены LCD-дисплей диагональю 10,4 дюйма, память объёмом 2 Мб, интерфейсы USB и Ethernet (RJ-45).
Базовая конфигурация включает пакет высокоскоростной и высокоточной обработки AICC-1 для оптимизации ускорения и торможения приводов и контроля прохождения заданной траектории.
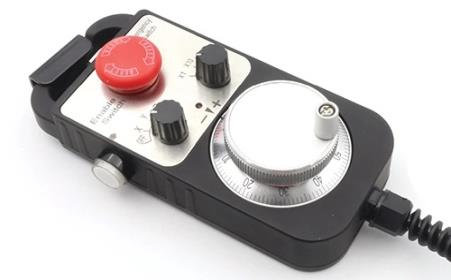
Переносной пульт управления с маховичком
Переносной пульт с электронным маховичком позволяет выполнять ручное управление перемещениями станка без использования основного кнопочного пульта ЧПУ.
Это повышает удобство наладки при установке инструмента и приближении его к заготовке. На пульте расположена кнопка аварийного останова.
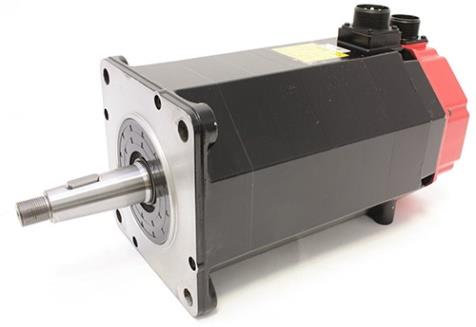
Сервоприводы Fanuc
Станок оснащается высокомоментными сервоприводами шпинделя и координатных осей Fanuc производства Японии. Они обеспечивают управляемое перемещение рабочих узлов и высокую динамику при выполнении программ обработки.
Обратная связь между сервоприводами и системой ЧПУ позволяет контролировать положение и скорость движения механизмов станка.
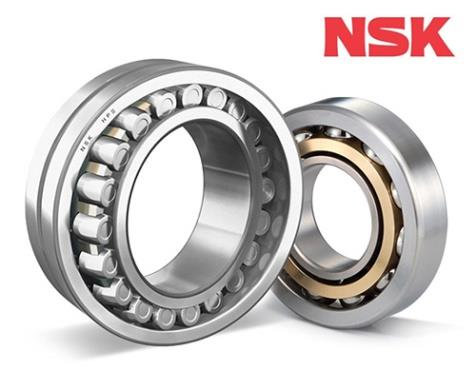
Прецизионные подшипники NSK
Шпиндель установлен на комплекте прецизионных подшипников NSK производства Японии, обеспечивающих равномерное вращение и высокую точность во всём диапазоне оборотов.
Шарико-винтовые передачи устанавливаются на двойные опоры с подшипниками NSK, обеспечивающими плавный ход, жёсткость и грузоподъёмность координатных осей.
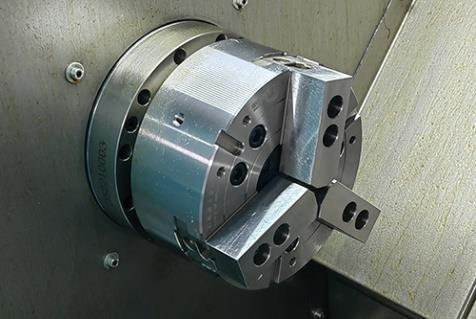
Гидравлический трёхкулачковый патрон Ø250 мм
На станке установлен гидравлический трёхкулачковый патрон Chandox производства Тайваня диаметром 250 мм с проходным отверстием.
Управление зажимом выполняется ножной педалью, кнопками панели ЧПУ или М-командами. На патроне установлен комплект сырых кулачков для адаптации под конкретные заготовки.
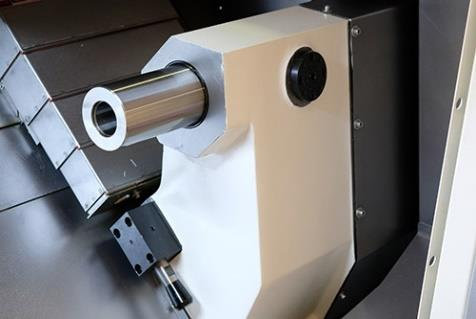
Гидравлическая задняя бабка
Гидравлическая задняя бабка предназначена для поджима длинномерных заготовок. Предусмотрены автоматический ход пиноли и ручное перемещение задней бабки по собственным направляющим скольжения.
Управление пинолью осуществляется системой ЧПУ посредством кнопок или М-команд. Усилие зажатия регулируется.
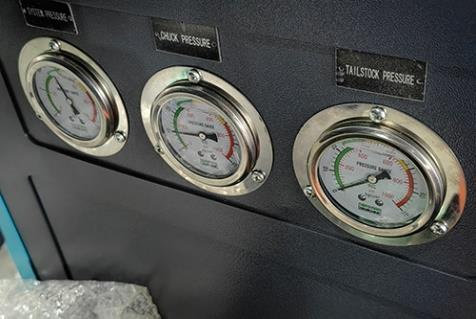
Гидравлическая система
Гидравлическая система включает насос высокого давления и отдельные электромагнитные клапаны управления исполнительными механизмами.
Конструкция предусматривает регулировку общего давления и давления отдельных гидравлических устройств. Для контроля используются манометры.
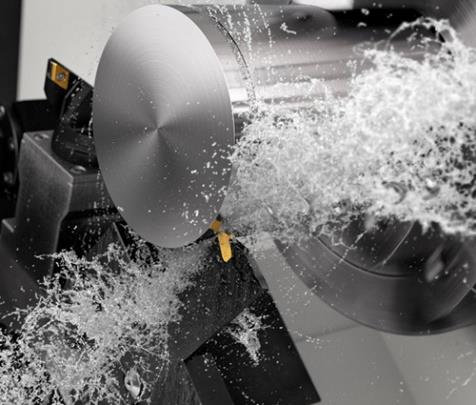
Система подачи СОЖ
Система предназначена для подачи смазочно-охлаждающей жидкости непосредственно в зону резания. СОЖ подаётся по трубкам на диске револьверной головки и через инструмент.
Дополнительные форсунки используются для смыва стружки. В системе применяется насос высокого давления с фильтром тонкой очистки.
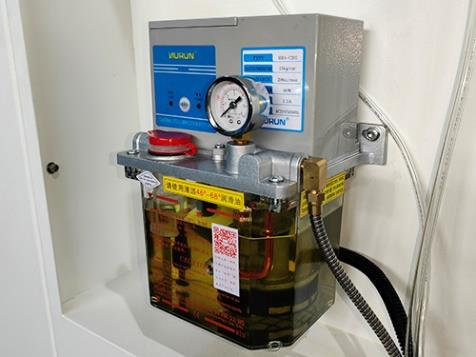
Автоматическая система смазки
Централизованная система смазки контролируется ЧПУ. Оператор может настраивать интервалы и продолжительность подачи масла, а также запускать насос вручную.
Система оснащена манометром контроля давления. Смазочные трубки подведены к направляющим и опорам ШВП.
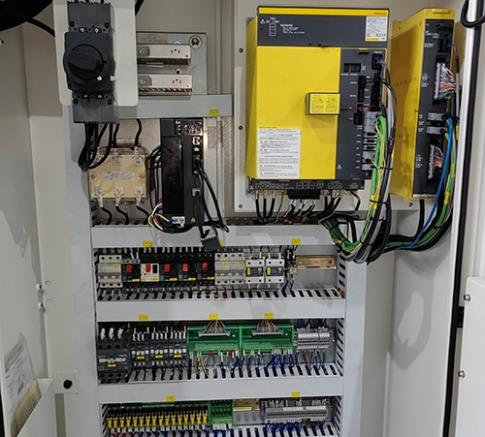
Электрический шкаф
Электрическая система станка построена с применением сервоусилителей и модулей ввода-вывода Fanuc. Для управления оборудованием используются реле, переключатели и пускатели.
Проводка и силовые цепи защищены от перегрузки и короткого замыкания. Электрические компоненты размещены в закрытом пылезащищённом электрошкафу.
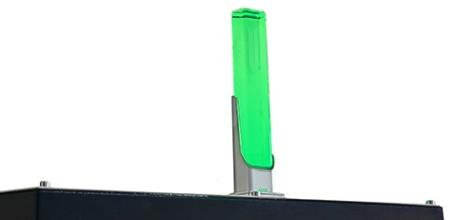
Трёхцветная сигнальная лампа
Трёхцветная сигнальная лампа обеспечивает визуальную индикацию текущего состояния станка.
Цветовые сигналы позволяют оператору определять состояние рабочего режима на расстоянии без постоянного наблюдения за дисплеем системы ЧПУ.
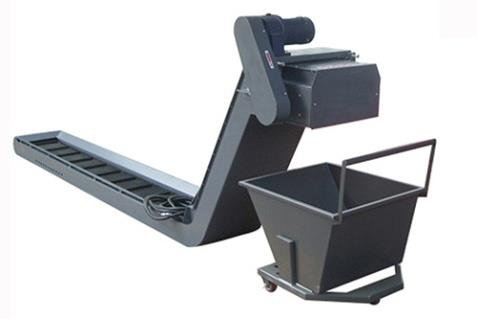
Ленточный транспортер для удаления стружки
Высокопроизводительный ленточный конвейер предназначен для удаления больших объёмов стружки из рабочей зоны станка. Особенно эффективен при обработке материалов, образующих плотную сыпучую стружку, включая алюминий, бронзу и чугун.
Транспортер комплектуется специальной тележкой. Управление выполняется через ЧПУ кнопками или М-командами.
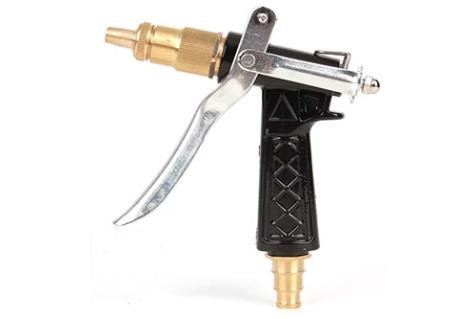
Пистолет подачи СОЖ
Пистолет подачи смазочно-охлаждающей жидкости предназначен для смыва стружки при обработке металлических заготовок.
Он применяется для очистки рабочего стола, кожухов и дверей станка. Эргономичная рукоятка облегчает работу оператора, для хранения предусмотрена специальная ниша.
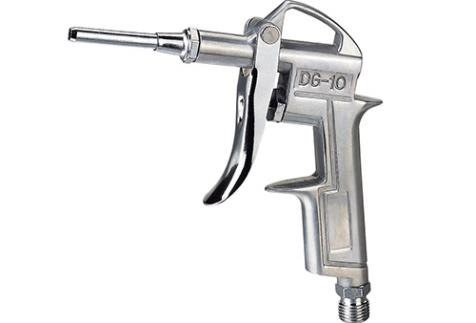
Пневматический обдувочный пистолет
Пневматический пистолет используется для очистки обработанных деталей, оснастки и режущего инструмента сжатым воздухом.
Обдув удаляет остатки стружки, СОЖ и другие загрязнения. Для хранения пистолета предусмотрен отдельный крючок.
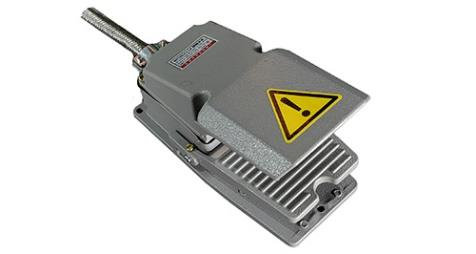
Педали управления патроном и задней бабкой
Ножные педали предназначены для управления гидравлическим зажимом и разжимом токарного патрона, а также выдвижением и отводом пиноли задней бабки.
Педальное управление позволяет фиксировать и освобождать заготовку без обращения к панели ЧПУ, что удобно при наладочных операциях.
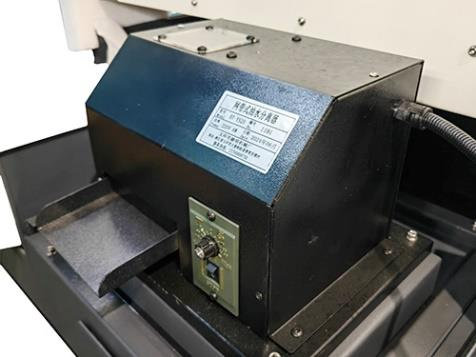
Сепаратор СОЖ
Сепаратор предназначен для очистки смазочно-охлаждающей жидкости от постороннего масла и загрязнений. Его применение уменьшает вероятность попадания загрязнений в систему подачи СОЖ и помогает продлить срок службы рабочей жидкости.
Скорость работы сепаратора регулируется с помощью встроенной панели управления.
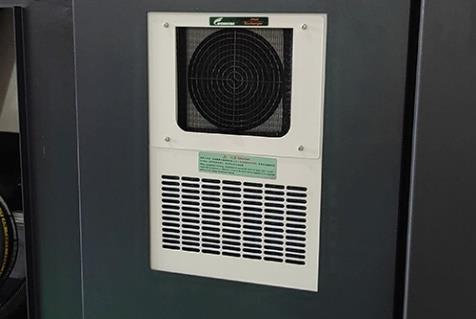
Теплообменник электрошкафа
Теплообменник предназначен для охлаждения электрических компонентов станка. Поддержание допустимого температурного режима способствует увеличению ресурса электрооборудования.
Конструкция обеспечивает охлаждение электрошкафа и фильтрацию поступающего воздуха.
Светодиодное освещение рабочей зоны
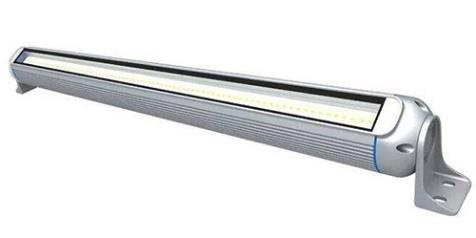
В рабочей зоне установлен пылевлагозащищённый светодиодный станочный светильник. Он располагается над патроном и обеспечивает освещение зоны обработки.
Местное освещение облегчает контроль положения заготовки и режущего инструмента при наладке и обслуживании станка.
Полная кабинетная защита
Рабочая зона полностью закрыта кабинетным ограждением с защитными устройствами. Большие раздвижные двери с бронированным стеклом перемещаются по линейным направляющим.
Ограждение защищает оператора от стружки и СОЖ, а также ограничивает попадание внутрь рабочей зоны пыли, влаги и посторонних предметов.
Интерфейс подключения барфидера
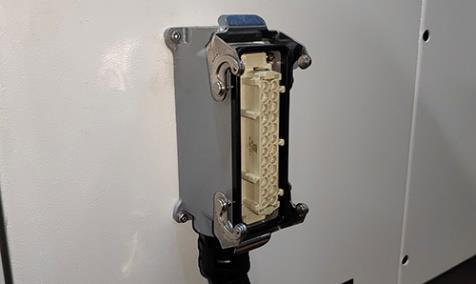
Станок оснащён стандартным интерфейсом для подключения устройства автоматической подачи прутка — барфидера. Предусмотрен специальный разъём для быстрого электрического соединения.
Программа автоматики уже включает схему управления барфидером с помощью М-команд. Сам барфидер приобретается отдельно.
Вращающийся центр МК5
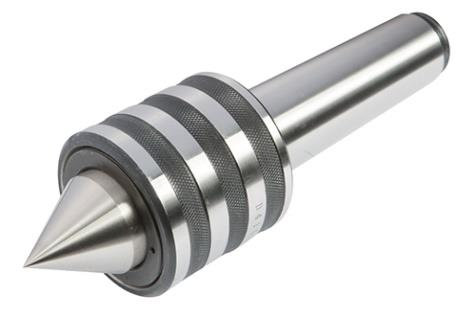
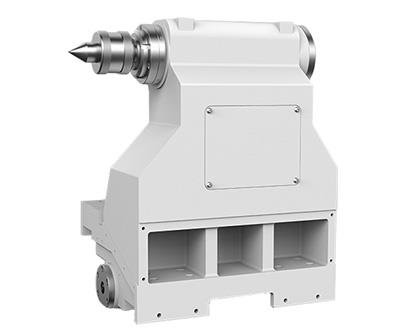
Вращающийся центр с конусом Морзе МК5 устанавливается в пиноль задней бабки для поджима заготовок при токарной обработке.
Применение вращающегося центра уменьшает трение в месте контакта с заготовкой и помогает избежать перегрева и деформации при обработке на высоких оборотах.
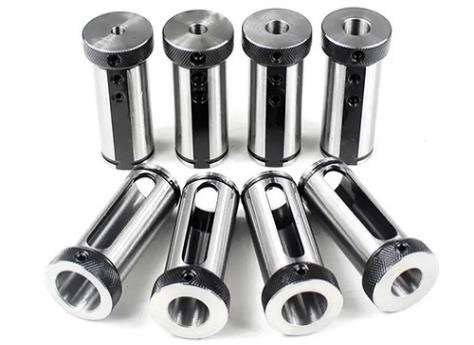
Комплект переходных оправок
В комплект поставки входят переходные оправки для осевых инструментальных блоков с внутренним отверстием диаметром 40 мм.
Набор включает восемь оправок для осевого и расточного инструмента с цилиндрическими хвостовиками диаметром 8, 10, 12, 14, 16, 20, 25 и 32 мм.
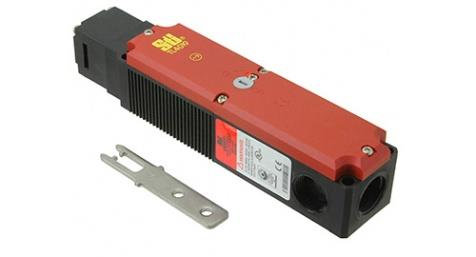
Замок дверей рабочей зоны
Замок дверей рабочей зоны работает по принципу концевого выключателя. Во время обработки предусмотрена автоматическая блокировка открывания дверей.
Блокировка ограничивает доступ оператора к движущимся механизмам и вращающимся узлам, снижая риск травм при работе станка.
Комплект технической документации
В комплект документации входят оригинальные руководства по эксплуатации станка, паспорт точности, упаковочный лист и документация по работе с системой ЧПУ.
Предусмотрено руководство по эксплуатации станка на русском языке, а также USB-накопитель с электронными руководствами к системе ЧПУ.
Технические характеристики "SL50H" |
|
|---|---|
| Характеристика | Значение |
| Основные параметры | |
| Модель | SL50H |
| Тип оборудования | Токарный обрабатывающий центр с ЧПУ и приводным инструментом |
| Система ЧПУ | Fanuc 0i-TF Plus |
| Максимальный диаметр вращения | 580 мм |
| Максимальный диаметр обработки | 320 мм |
| Максимальная длина обработки | 900 мм |
| Угол наклона станины | 30° |
| Диаметр патрона | 250 мм |
| Шпиндель | |
| Частота вращения шпинделя | 50–2500 об/мин |
| Диаметр отверстия в шпинделе | 86 мм |
| Максимальный диаметр обрабатываемого прутка | 74 мм |
| Фланец шпинделя | A2-8 (DIN 55026, ISO 702/I) |
| Мощность двигателя шпинделя, продолжительный / 30-минутный режим | 15/18,5 кВт |
| Крутящий момент шпинделя, продолжительный / 30-минутный режим | 143/192 Н·м |
| Перемещения и подачи | |
| Перемещение по оси X | 210 мм |
| Перемещение по оси Z | 900 мм |
| Скорость рабочей подачи по оси X | 10 000 мм/мин |
| Скорость рабочей подачи по оси Z | 10 000 мм/мин |
| Скорость быстрого хода по оси X | 25 000 мм/мин |
| Скорость быстрого хода по оси Z | 25 000 мм/мин |
| Точность | |
| Повторяемость позиционирования | ±0,003 мм |
| Точность позиционирования | ±0,006 мм |
| Револьверная головка и приводной инструмент | |
| Количество инструментов | 12 |
| Тип держателей инструмента | BMT55 |
| Мощность двигателя приводного инструмента | 3 кВт |
| Максимальная частота вращения приводного инструмента | 4000 об/мин |
| Максимальная высота державки резца | 25 мм |
| Максимальный диаметр осевого инструмента | 32 мм |
| Задняя бабка | |
| Тип задней бабки | Гидравлическая |
| Конус пиноли задней бабки | МК5 |
| Диаметр пиноли задней бабки | 88 мм |
| Ход задней бабки | 800 мм |
| Электропитание | |
| Общая потребляемая мощность | 30 кВт |
| Напряжение питания | 380 В / 50 Гц |
| Габариты и масса | |
| Габаритные размеры без транспортера стружки | 3560×1930×2050 мм |
| Масса станка | 4550 кг |
Комплектация
- Система ЧПУ Fanuc 0i-TF Plus.
- Гидравлический трёхкулачковый патрон Ø250 мм с отверстием.
- 12-позиционный приводной сменщик инструмента.
- Радиальный приводной держатель инструмента — 1 шт.
- Осевой приводной держатель инструмента — 1 шт.
- Осевые блоки для инструмента — 3 шт.
- Токарные торцевые блоки для инструмента — 3 шт.
- Токарные наружные блоки для инструмента — 4 шт.
- Гидравлическая задняя бабка.
- Педаль зажима/разжима токарного патрона.
- Педаль выдвижения/отвода пиноли задней бабки.
- Ленточный транспортер для удаления стружки с тележкой.
- Сепаратор СОЖ.
- Освещение рабочей зоны.
- Теплообменник электрошкафа.
- Комплект переходных оправок для расточного инструмента.
- Вращающийся центр МК5.
- Дополнительный комплект сырых кулачков.
- Комплект обслуживающего инструмента.
- Руководство по эксплуатации на русском языке.
Дополнительные опции для SL50H
Для расширения технологических возможностей токарного центра SL50H предусмотрено дополнительное оборудование, приобретаемое отдельно и не входящее в стандартную комплектацию.
Программируемая задняя бабка
Программируемая задняя бабка оснащается встроенным сервоприводом Delta производства Тайваня и перемещается по собственным линейным направляющим качения независимо от суппорта.
Управление выполняется системой ЧПУ. Можно запрограммировать автоматический подвод задней бабки к заготовке и её отвод после обработки, сокращая вспомогательное время серийного производства.
Система измерения инструмента Renishaw серии HP
Контактная трёхмерная система измерения и привязки инструмента Renishaw серии HP оснащена проводной передачей данных. В зависимости от комплектации применяется откидная или съёмная рука с измерительным щупом.
Система используется для измерения длины и диаметра инструмента, контроля поломки и коррекции износа. В документации заявлена точность измерений в пределах 1 мкм.
Автоматический барфидер FEDEK
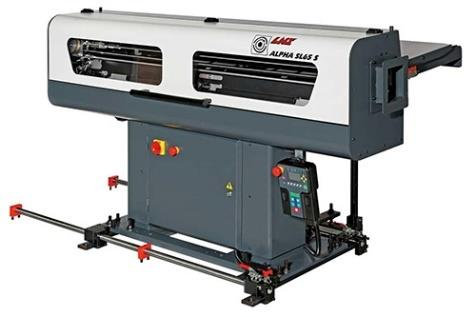
Барфидер предназначен для автоматической подачи прутковых заготовок в токарный центр. Предусмотрено устройство для прутка длиной до 1500 мм и диаметром до 65 мм.
Устройство оснащается сервоприводом для позиционирования прутка и отдельным пультом дистанционного управления. Применение барфидера позволяет сократить вспомогательное время при серийной обработке.
Осевые и радиальные держатели инструмента
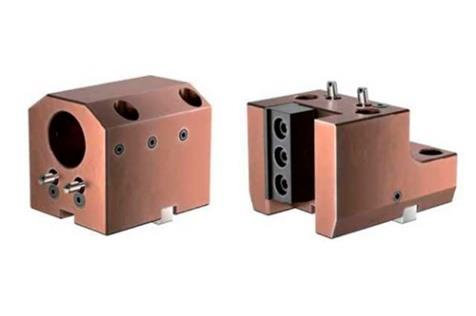
Дополнительно предлагаются осевые и радиальные инструментальные блоки для установки обычного токарного инструмента и приводные держатели BMT55.
Осевые держатели используются для расточных головок, борштанг и свёрл. Радиальные держатели предназначены для токарных резцов, применяемых при подрезке торцов, наружном точении и нарезании канавок.
Также в качестве дополнительного оборудования предлагается гидравлический люнет для заготовок диаметром 10–150 мм.
Комментарии и вопросы:
Комментариев пока нет, но ваш может быть первым.Отзывы о SL50H:
Отзывов пока нет, но ваш может быть первым.Сервисное обслуживание
8 (800) 500-63-48
Все адреса и телефоны
Где обслужить DMTG рядом с вами
Компания-изготовитель оставляет за собой право на изменение комплектации и места производства товара без уведомления!
Обращаем Ваше внимание на то, что информация на сайте не является публичной офертой!
Обозначение DMTG используется исключительно для идентификации товаров соответствующего производителя. ООО "Компания "РуСтан" не является правообладателем товарного знака DMTG и не аффилировано с правообладателем.