Фрезерование алюминия: обороты и скорости резания
Алюминий называют одним из самых лёгких в обработке металлов. Мягкость и пластичность значительно упрощают фрезерование. Простота процесса, однако, зачастую оказывается обманчивой. Задача мастера — правильно определить тип материала, выставить соответствующие настройки оборудования. Ошибка приведёт к браку: стружка начинает липнуть на зубцы фрезы, точность теряется, вместо точной ровной кромки формируется нарост.
Наиболее популярные сплавы, АМг, Д16 и В95, требуют различных режимов резания. Грамотность выбора — гарантия выпуска детали, соответствующей стандартам и нормам.
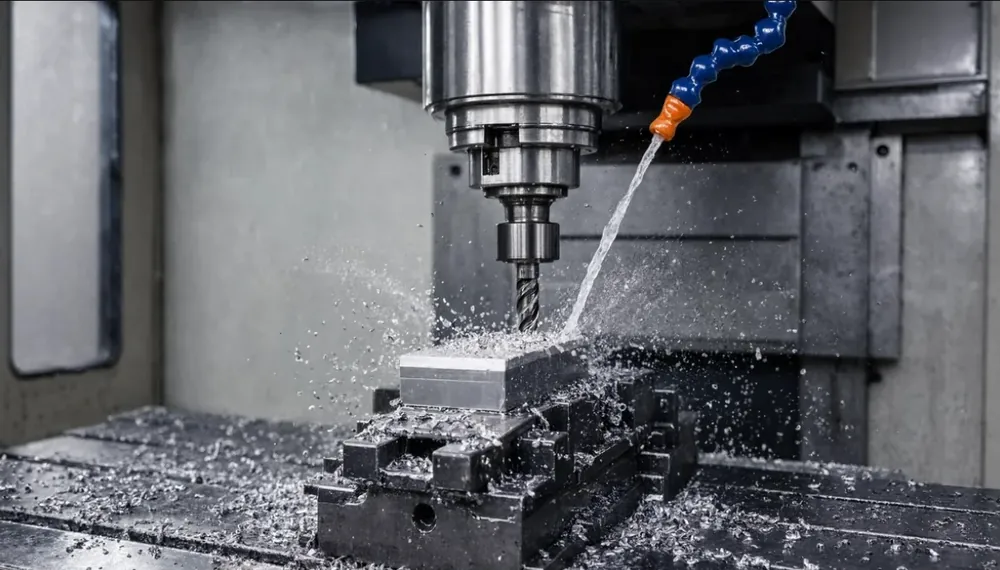
Особенности алюминия и его сплавов при обработке резанием
Температура плавления, теплопроводность, пластичность материала — определяющие факторы при фрезеровании и других видах механической обработки.
Свойства алюминия, влияющие на резание
Пластичность материала. Формируется не короткая стружка, а длинная, вязкая, что увеличивает риск формирования нароста на режущей кромке;
Низкая температура плавления. Трение приводит к интенсивному нагреву, плавлению алюминия;
Склонность к налипанию. Вязкий металл налипает на более твердый даже без выраженного нагрева;
Высокая теплопроводность. Тепло уходит в деталь быстрее, чем при обработке стали. Перегрев заготовки часто оборачивается деформациями.
Основные марки сплавов: АМг, Д16, В95
Алюминиевые сплавы делят на три группы с разной обрабатываемостью резанием. АМг (АМг2, АМг3, АМг5, АМг6) — сплавы алюминия с магнием: чем выше цифра в марке, тем прочнее и вязче сплав, что приводит к налипанию материала на фрезу. Д16 и Д16Т с медью и магнием проще в резании — короткая стружка не скапливается. В95 — высокопрочный сплав алюминия, цинка, магния и меди. Он допускает агрессивную, скоростную обработку.
Таблица 1. Сравнение алюминиевых сплавов
| Марка | Состав | Прочность, МПа | Обрабатываемость | Особенности |
|---|---|---|---|---|
| АМг (2–6) | алюминий + магний, 1–6% | 180–380 | сложная, липкая стружка | пластичность, коррозионная стойкость |
| Д16 / Д16Т | алюминий + медь + магний | 420–470 | хорошая | закалка и старение, авиационный сплав |
| В95 | алюминий + цинк + магний + медь | 550–600 | агрессивные режимы | максимальная прочность в группе |
Геометрия режущего инструмента для алюминия
Геометрия концевой фрезы для алюминия отлична от аналога для стали. Ошибочный выбор обернётся налипанием стружки и другими неприятностями.
Передние и задние углы заточки
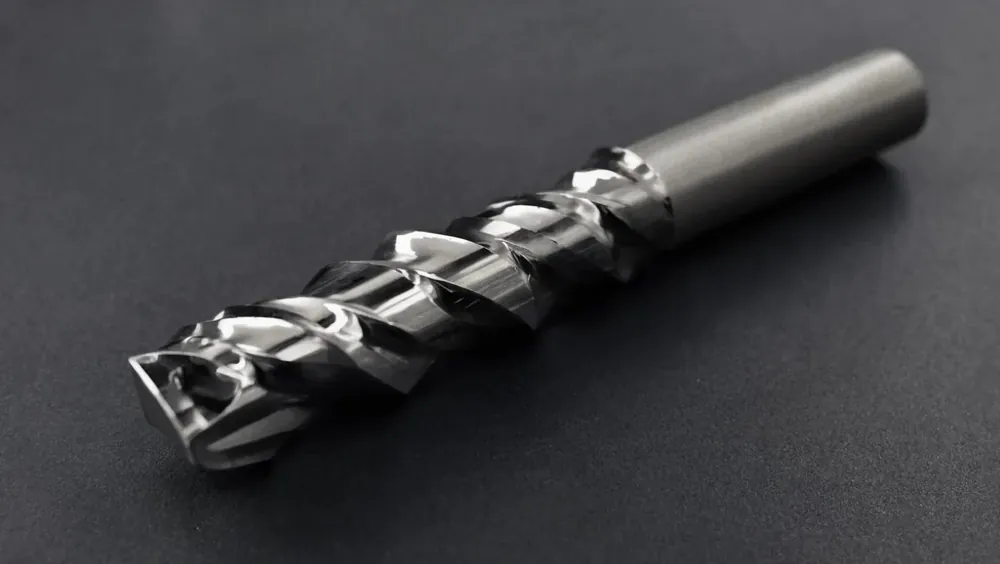
Передний угол заточки у фрез для алюминия заметно больше, чем для стали: 15–25° для АМг, 12–20° для Д16, 10–15° для В95 — острота кромки увеличивается с вязкостью сплава. Большой угол снижает усилие резания, не даёт металлу замяться перед зубом. Задний угол также делают увеличенным — от 12–15° до 20° (в то время как 5–8° используют только для твердых сталей). Большой задний угол не даёт упругому алюминию отпружинивать и тереться о заднюю поверхность фрезы.
Количество зубьев и форма канавок
Количество зубьев фрезы определяется вязкостью сплава. Чем она выше — тем меньше должно быть зубьев. Для АМг оптимальны 1–2 зуба, для Д16 — 2–3, для В95 — 3–4. Угол наклона спирали держат в 35–45° — крутая спираль эффективнее выталкивает стружку наружу. Полированные стружечные канавки снижают трение, не дают частицам металла накапливаться в пазах.
Покрытия фрез: DLC и без покрытия
DLC-покрытие на основе углерода снижает коэффициент трения по алюминию до 0,1–0,15, что в 3–4 раза ниже, чем у аналогов без такового. Снижение трения упрощает обработку, минимизирует риск налипания стружки на кромку. Фрезы без покрытия рекомендованы только для мелкосерийного производства, мягких сплавов, допускающих малую скорость резания.
Режимы резания алюминия — основные параметры
Значение имеют множество параметров: от оборотов шпинделя до глубины. Рассматривать их нужно в комплексе. Изменение одного влияет на другие.
Скорость резания (V)
Скорость резания для АМг — в 50–120 м/мин, интенсивная обработка недопустима из-за вязкости. Д16Т позволяет увеличить показатель до 100–400 м/мин, В95 на чистовой — до 600 м/мин. Твердосплавные фрезы (VHM) эффективны на 350–800 м/мин почти по всей линейке алюминиевых сплавов. Низкая скорость опаснее завышенной. Рез оказывается неэффективным, трение — максимальным, что приводит к быстрому налипанию материала.
Подача на зуб (fz) и минутная подача
Подача на зуб (fz) для фрез диаметром 6–12 мм лежит в 0,05–0,15 мм/зуб. При значениях менее 0,02 мм/зуб сила трения увеличивается, заготовка перегревается, выше 0,2 мм/зуб — возникают вибрации, поверхность идёт волнами. Минутную подачу считают просто: fz умножают на количество зубьев и на обороты шпинделя в минуту.
Заниженная подача опаснее завышенной: трение и перегрев кромки разрушают инструмент быстрее умеренной вибрации.
Глубина и ширина резания: черновая и чистовая
Черновая обработка происходит на увеличенной глубине резания (ap) и малой ширине резания (ae): глубину доводят до 2,0×D фрезы, а радиальный съём держат в 5–15% от D, что ускоряет отвод избыточной тепловой энергии. Чистовая обработка снимает всю высоту стенки за проход, по ширине — лучше оставить припуск около 0,1–0,3 мм.
Обороты шпинделя и расчёт частоты вращения
Обороты шпинделя считают по формуле n = (1000 × V) / (π × D), где V — скорость резания, D — диаметр фрезы. Для Д16Т при 200 м/мин и Ø10 мм частота вращения выходит около 6370 об/мин.
Таблица 2. Режимы резания алюминиевых сплавов
| Сплав | Операция | V, м/мин | Sz, мм/зуб | t, мм | Обороты, об/мин (Ø10 мм) |
|---|---|---|---|---|---|
| АМг | черновая | 50–80 | 0,10–0,15 | 3–5 | 1600–2550 |
| АМг | чистовая | 80–120 | 0,05–0,08 | 0,2–0,5 | 2550–3800 |
| Д16Т | черновая | 100–200 | 0,10–0,15 | 5–10 | 3200–6400 |
| Д16Т | чистовая | 200–400 | 0,05–0,10 | 0,2–0,5 | 6400–12700 |
| В95 | черновая | 150–300 | 0,08–0,12 | 4–8 | 4800–9550 |
| В95 | чистовая | 300–600 | 0,04–0,08 | 0,1–0,3 | 9550–19100 |
СОЖ и системы охлаждения при обработке алюминия
СОЖ решает несколько задач:
Охлаждение — отвод избытков тепловой энергии из рабочей зоны;
Смазывание — минимизация трения с зубьями;
Вынос стружки — поддержание чистоты рабочей зоны, быстрое удаление механических частиц;
Защита от налипания — исключение налипания алюминия на фрезу.
Типы СОЖ и рецептуры
Водосмешиваемая эмульсия — основа рецептуры для большинства операций. Для АМг концентрацию поднимают до 6–8% с антизадирными присадками — вязкий сплав требует усиленной смазки. Д16 обрабатывают эмульсией с концентрацией 3–5%, для В95 хватает и 2–4%. Важен нейтральный pH. Агрессивная среда реагирует с алюминием, приводит к появлению пятен на поверхности.
Методы подачи: полив, MQL, воздух
Охлаждающую жидкость подают на зону резания четырьмя способами:
Обильный полив — 15–25 л/мин, для интенсивной черновой обработки;
Масляный туман (MQL) — минимальный расход, для высоких скоростей резания и чистовых проходов;
Подача под высоким давлением — для глубоких полостей;
Воздушная продувка — выдувает стружку из паза без охлаждения.
Для фрезерования на оборотах свыше 15 000 об/мин оптимальный режим — MQL. При обильном поливе жидкость зачастую не попадает на кромку.
Обработка без СОЖ и сухая обработка
Методика допустима на черновых операциях с большим съёмом металла, когда резкий перепад температур провоцирует появление температурных трещин. Главные условия — наличие на фрезер DLC-покрытия и эффективное воздушное охлаждение.
Параметры станка ЧПУ для работы с алюминием
Настройки станка с ЧПУ влияют на результат обработки так же, как геометрия фрезы. На оборотах 12 000–20 000 об/мин удаётся в полной мере раскрыть достоинства технологичной оснастки. Жёсткость станка гасит вибрации, динамика осей обеспечивает точность геометрии детали.
Таблица 3. Параметры станка ЧПУ
| Параметр | Оптимальные показатели | Последствия ошибок |
|---|---|---|
| Обороты шпинделя | 12 000–20 000 об/мин для ВСО | Фреза не выходит на расчётную скорость |
| Жёсткость станка | Минимальный вылет инструмента | «Дребезг», волны на поверхности |
| Динамика осей | Быстрый отклик на поворотах | Просадка скорости, перегрев в углах |
| Радиальное биение | Не более 0,01–0,015 мм | Неравномерный износ, рост Ra |
| Стабильность работы | Ровная температура, без люфтов | Плавающий размер детали |
Специальные методы предотвращения налипания
Высокоскоростная обработка (ВСО)
Высокоскоростная обработка (ВСО) ослабляет адгезионные связи между алюминием и фрезой: при экстремальных скоростях стружка срезается настолько быстро, что забирает всё тепло с собой, не успевая нагреть деталь. Пороги ВСО для алюминия очень высоки: полноценный режим начинается при скоростях резания от 800–1000 м/мин. На современных станках с ЧПУ при использовании сбалансированных твердосплавных фрез обработка прочных сплавов вроде Д16 и В95 ведется на скоростях 1500–3000 м/мин.
Трохоидальное фрезерование
Трохоидальное фрезерование эффективно на глубоких пазах и карманах: фреза идёт по дугам, касаясь металла малым участком кромки за оборот. Это снижает радиальную нагрузку, препятствует перегреву и налипанию.
Рекомендации по различным операциям фрезерования
Черновое фрезерование
Черновое фрезерование снимает максимум металла за минимум времени: фрезы с 1–3 зубьями и увеличенными канавками эффективнее многозубых. Для вязкого АМг отвод стружки особенно критичен. Засорение приводит к остановке работы.
Чистовое фрезерование
Чистовое фрезерование базируется на высоких скоростях резания, малых подачах на зуб, использовании охлаждающей жидкости. Для зеркальной поверхности берут фрезу с полированной кромкой и минимальным радиусом при вершине. Шероховатость поверхности (Ra) считают по формуле Ra = Sz² / (32 × r), где r — радиус вершины фрезы.
Фрезерование пазов и карманов
Фрезерование пазов и карманов требует быстрого отвода стружки из зоны реза. Для этого оптимально подходят винтовые канавки с углом наклона 30–45°. На глубоких пазах эффективна трохоидальная траектория — она снимает нагрузку с кромки.
Контурное фрезерование
Контурное фрезерование требует не скорости, а стабильности процесса. Жёсткая короткая фреза с минимальным вылетом из патрона гасит вибрации. Попутное фрезерование, когда направление вращения фрезы совпадает с подачей, обеспечивает чистоту поверхности контура.
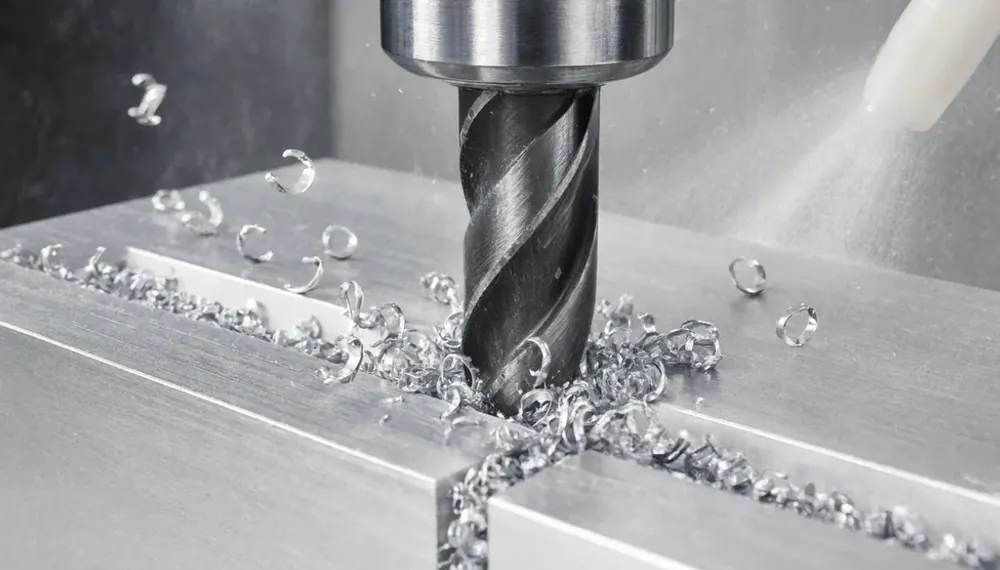
Диагностика проблем при фрезеровании алюминия
Таблица 4. Диагностика проблем
| Проблема | Вероятная причина | Исправление |
|---|---|---|
| Липкая стружка | Низкая скорость, недостаточно эффективный отвод избытков тепла | Поднятие скорости, подача СОЖ |
| Нарост на кромке | Затупление оснастки, недостаточная скорость | Смена оснастки, увеличение оборотов |
| «Замыливание» | Засорение канавок | Подача СОЖ, использование фрезы с меньшим количеством зубьев |
| Вибрации | Чрезмерный вылет | Снижение fz, контроль жёсткости |
| Перегрев | Отсутствие охлаждения, чрезмерная нагрузка | Эффективное охлаждение |
Заключение
Успешное фрезерование алюминия строится на балансе высоких скоростей, правильной геометрии фрезы и стабильного охлаждения. Этот металл не прощает работы по единому шаблону: режимы, которые дают идеальный срез на жестком В95, гарантированно приведут к налипанию стружки и браку на пластичном АМг. Главное правило — не занижать подачу из страха сломать инструмент, активно вымывать стружку из рабочей зоны и использовать специализированные фрезы с полированными канавками. Если стружка отлетает без сопротивления, а режущая кромка остается чистой, значит, настройки подобраны верно.