Шпиндель станка: устройство, принцип работы и виды
Без шпинделя любой токарный или фрезерный станок — просто неподвижная груда металла. Именно этот узел заставляет вращаться инструмент или саму заготовку, принимая на себя колоссальные нагрузки при резании. Стоит ошибиться с выбором его мощности или допустить минимальное биение, и станок начнет стабильно выдавать брак.
Что такое шпиндель и зачем он нужен в станке
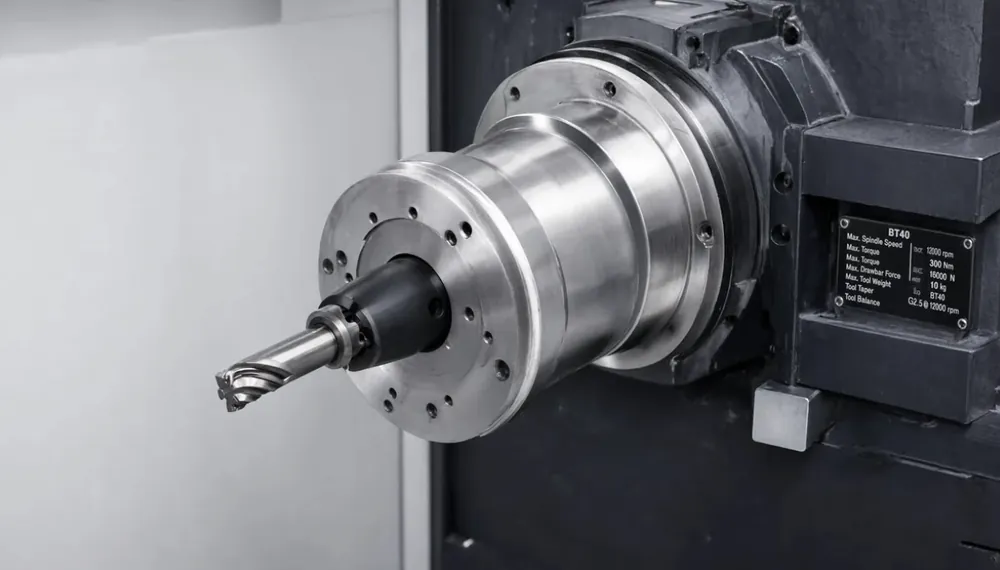
Шпиндель станка — вращающийся вал, удерживающий инструмент или заготовку, передающий им вращение от привода.
От состояния и характеристик шпинделя зависит точность обработки. Например, даже небольшого биения из-за плохой центровки будет достаточно для выпуска брака, недостаточной чистоты обработки, снижения ресурса оборудования.
Шпиндель применяют в токарных, фрезерных, сверлильных станках, в оборудовании с ЧПУ. На токарном станке шпиндель вращает саму заготовку, а резец остаётся неподвижным. На фрезерном, наоборот: вращается инструмент, а деталь перемещается по осям. Эта разница задаёт разные требования к жёсткости шпинделя, диапазону оборотов и типу крепления оснастки конкретного станка.
Устройство шпинделя
Конструкция шпинделя не слишком сложна, но каждый элемент отвечает за свою часть результата.
Вал — центральная деталь шпинделя, на которую крепят инструмент или заготовку. Двигатель создаёт крутящий момент и раскручивает шпиндель до нужных оборотов, его тип и мощность определяют максимальную скорость вращения и допустимые нагрузки.
Подшипники удерживают шпиндель в корпусе, минимизируют вибрации, трение, обеспечивают плавность вращения. Качество подшипников напрямую влияет на долговечность, надёжность. Они представлены несколькими классами:
Шариковые — недорогие и распространённые решения для средних оборотов и умеренных нагрузок;
Роликовые — выдерживают повышенные радиальные нагрузки, подходят для тяжёлой обработки;
Гибридные — стальные кольца с керамическими телами качения. Лёгкие, адаптированные к интенсивным термическим нагрузкам;
Керамические — из нитрида кремния. Дорогие, предназначенные для прецизионных скоростных узлов.
Корпус защищает внутренние элементы шпинделя от пыли, стружки и охлаждающей жидкости, обеспечивает отвод избытков тепловой энергии. Система смазки снижает трение в подшипниках, препятствует их перегреву и разрушению.
На переднем конце шпинделя предусмотрено посадочное место под инструментальный конус, переходную деталь, которая центрирует фрезу или сверло и передаёт им момент вращения. Чаще всего встречаются стандарты BT/SK/HSK/ISO: они отличаются углом конуса, способом фиксации и допустимыми оборотами. При фиксации оснастки используют цангу или патрон.
Виды шпинделей по типу привода
Тип привода шпинделя определяет способ передачи усилия с двигателя. От него зависят точность, шум и ресурс узла. Специалисты выделяют четыре основные группы.
Ременный
Наиболее простой и доступный вариант. За передачу усилия отвечает ремень. Деталь проста в обслуживании, однако, отличается рядом негативных моментов:
Небольшие потери крутящего момента.
Проскальзывание, усугубляющееся по мере износа, способное спровоцировать срыв или разрыв под нагрузкой.
Вибрации на высоких оборотах.
Ременной привод — оптимум для универсального оборудования, выполнения задач, где не требуется максимальная производительность и точность.
Прямой
Он же — Direct Drive. Мотор и вал соединены муфтой. Схема даёт минимальные вибрации, высокую точность и быстрый разгон шпинделя, поэтому её выбирают для скоростных узлов (18–30 тысяч об/мин) и моделей с повышенным моментом (6–15 тысяч об/мин). Крутящий момент на некоторых станках, например горизонтально-фрезерных, достигает 500 Н·м. Прямой привод востребован там, где важна идеальная геометрия поверхности — при обработке алюминия, стали и других металлов.
Мотор-шпиндель
Он же — электрошпиндель. Наиболее технологичный вариант: электродвигатель находится прямо в корпусе шпинделя, по компоновке Built-in. Конструкция сочетает максимальную жёсткость шпинделя, запас мощности и надёжное охлаждение. Момент на крупных станках достигает 300–500 Н·м, тепловые деформации не превышают 0,01 мм, а радиальное и торцевое биение шпинделя держится в пределах 0,005 мм. Мотор-шпиндели адаптированы к долгой работе с твёрдыми материалами. Качество реза при этом остаётся на высоком уровне.
Редукторный
В передаче вращения задействована система шестерён, позволяющая изменить передаточное число, повысить крутящий момент или скорость. Устройства хороши для обработки жаропрочных сталей, крупногабаритных деталей.
Особенность оборудования — массивность, вес доходит до нескольких тонн, что помогает гасить вибрации, обеспечивает высокое качество работы.
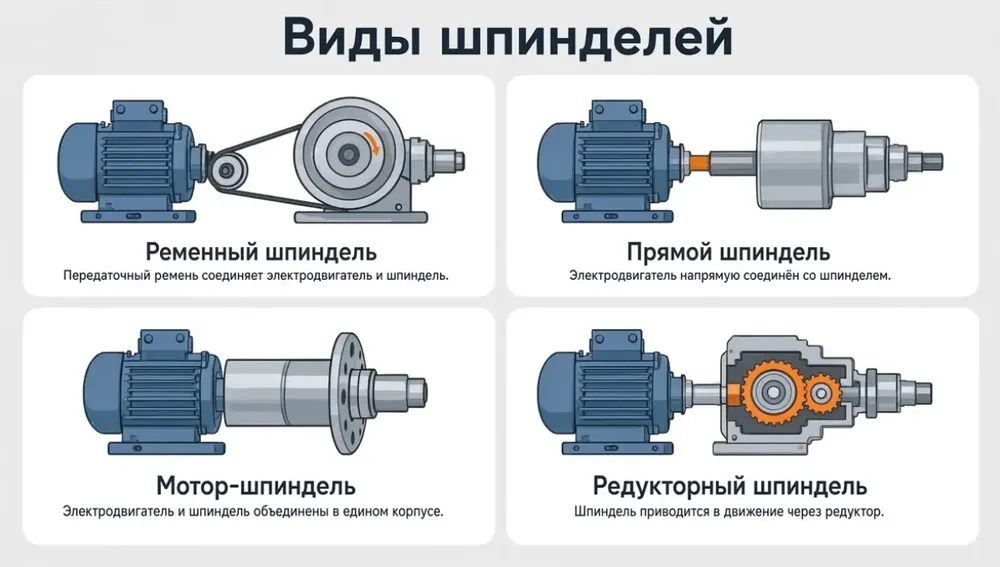
Таблица 1. Виды шпинделей по типу привода
| Тип привода | Диапазон оборотов (об/мин) | Крутящий момент | Специфика применения |
|---|---|---|---|
| Ременный | До 12 000 | Средний | Универсальный, лучше всего — для дерева |
| Прямой | 18 000–30 000 | До 500 Н·м | Гравировка, обработка металла |
| Мотор-шпиндель | до 40 000 | 300–500 Н·м | Высокоточная обработка камня, металла |
| Редукторный | 100–6 000 | Максимальный | Крупногабаритные детали |
Технические характеристики шпинделя
Тип привода — только общий ориентир. Для точной работы нужно выбрать модель, параметры которой на 100% соответствуют поставленным задачам. Наиболее значимые: скорость вращения, мощность, крутящий момент. У каждой характеристики своё влияние на специфику процесса.
Скорость вращения (об/мин)
Показывает, сколько оборотов вал делает за минуту, определяет скорость резания — путь, который режущая кромка проходит по материалу за единицу времени. Вместе с оборотами растёт чистота поверхности, уменьшается сопротивление, однако, скорость требует максимально точной балансировки фрезы. Необходимо исключить даже незначительные биения.
Оптимальные диапазоны зависят от отрасли:
Деревообработка — 18 000–24 000 об/мин. Такая скорость исключает появление задиров, обеспечивает чистоту реза, высокое качество поверхности;
Металлообработка — 3 000–12 000 об/мин. Металл — твёрдый материал, создающий выраженное сопротивление. Работа на слишком высоких оборотах приведёт к перегрузке и поломке.
Мощность шпинделя (кВт)
Показывает, сколько энергии узел способен передать в зону резания без потери оборотов под нагрузкой. Выбор мощности зависит от материала заготовки, глубины резания и требуемой производительности: чем твёрже материал и больше объём снимаемой стружки, тем выше должна быть мощность.
Отраслевые ориентиры:
Лёгкая гравировка — 0,8–1,5 кВт.
Фрезеровка дерева — 2,2–3,5 кВт.
Металлообработка — 5 кВт и выше. Конкретная цифра зависит от глубины прохода.
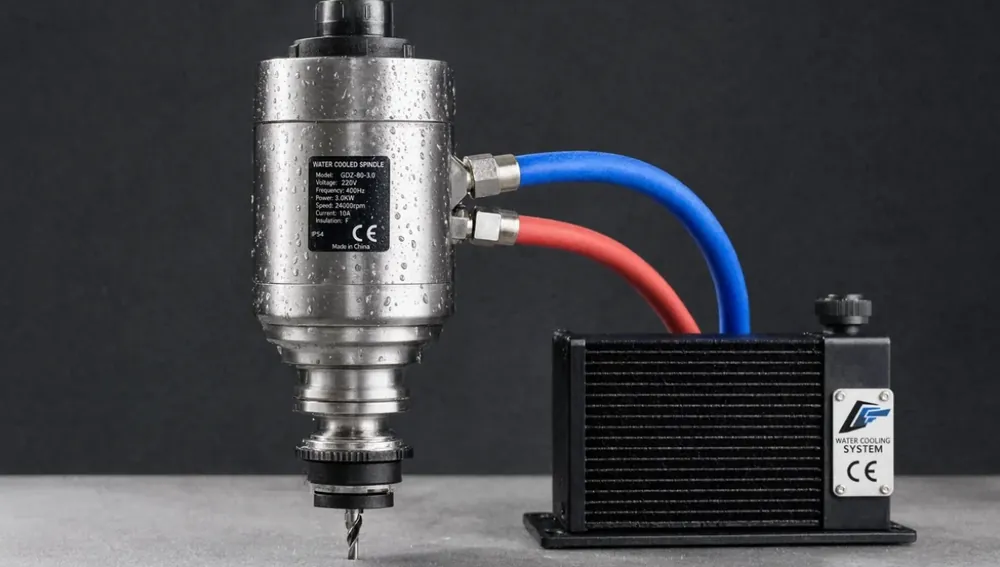
При подборе оборудования с водяным охлаждением дополнительно учитывают, что на каждый киловатт мощности шпинделя должно приходиться около 2,5 л/мин охлаждающей жидкости. В противном случае, отвод избытков тепловой энергии окажется неэффективным, возникнет риск перегрева.
Крутящий момент
Необходимо дифференцировать обороты и крутящий момент. Первый параметр показывает, насколько быстро вращается шпиндель, второй — силу сопротивления нагрузке без потери оборотов. Для твёрдых материалов, камня или металла, важен именно момент, за счёт которого устройство не скользит по поверхности, а продавливает её, снимая лишний материал.
Момент определяется типом привода шпинделя. Максимумы характерны для редукторных версий, средние показатели — для ременных, минимумы — для мотор-шпинделей.
Система охлаждения шпинделя
Перегрев для шпинделя даже более опасен, чем механические нагрузки. Из-за температуры смазка теряет исходные свойства, подшипники — разрушаются, появляются тепловые деформации. Предотвратить такое развитие событий помогает система охлаждения, представленная двумя версиями:
Воздушная. Классическая схема. Вентилятор обдувает шпиндель. Простой вариант, не требующий сложного обслуживания. Производительность ограничена, но достаточна для устройств малой и средней мощности.
Водяная. Более эффективная. Избыток тепловой энергии отводится охлаждающей жидкостью, циркулирующей по замкнутому контуру. Рекомендована для мощных агрегатов, задействованных в обработке твёрдых материалов, металлов.
Цанга и система крепления инструмента
Цанга — зажимная втулка, состоящая из нескольких лепестковых сегментов. При затягивании они плотно обхватывают оснастку, фиксируют её, исключают биение, смещение относительно исходной центральной оси.
Распространённый стандарт — ER. В линейку входит множество версий, от компактных ER11 до габаритных ER40. Серии различаются диапазоном зажимаемых диаметров:
ER11 держит хвостовики примерно от 1 до 7 мм,
ER16 — от 1 до 10 мм,
ER20 — от 2 до 13 мм,
ER25 — от 3 до 16 мм,
ER32 — от 2 до 20 мм,
ER40 — от 3 до 26 мм.
Номер серии обозначает только габариты оснастки, а вот точность биения от размера не зависит — она определяется классом исполнения (Standard, A, AA, AAA). Любая цанга, от компактной до самой крупной, может быть изготовлена в прецизионном классе для особо точных работ.
Таблица 2. Серии цанг ER
| Серия | Диаметры хвостовика, мм | Применение |
|---|---|---|
| ER11 | 1–7 | Тонкая гравировка, ювелирные и печатные платы |
| ER16 | 1–10 | Лёгкая фрезеровка, обработка дерева и пластика |
| ER20 | 2–13 | Фрезеровка цветных металлов, древесины, композитов |
| ER25 | 3–16 | Универсальные фрезерные работы |
| ER32 | 2–20 | Силовая фрезеровка стали и алюминия |
| ER40 | 3–26 | Тяжёлая черновая обработка крупным инструментом |
Для станков с автоматической сменой инструмента (ATC) одной цанги недостаточно: здесь используются инструментальные конусы (например, стандартов BT или SK), которые быстро и точно встают в шпиндель без ручной центровки. Необходимый элемент для их фиксации — штревель. Это специальный грибовидный болт, который вкручивается в заднюю часть конуса. Внутренний механизм шпинделя (тяга с лепестковым захватом) цепляется за штревель и с усилием втягивает патрон в посадочное гнездо. При ручной смене штревель не используется.
Крепление подбирают под задачу: тонкая гравировка и работа с мелкими свёрлами требуют цанги небольшого диаметра и минимального биения, тяжёлая фрезеровка металла — крупной цанги или инструментального конуса, способного передать высокий момент без проскальзывания.
Выбор шпинделя под задачи
Процесс не слишком сложен. Достаточно придерживаться алгоритма:
Определить материал заготовки — дерево, пластик, алюминий, сталь или камень. От него зависят обороты, мощность, тип охлаждения.
Задать нужный диапазон оборотов: для мягких материалов — высокий, для твёрдых — средний и малый, но со стабильным моментом.
Подобрать запас мощности под глубину резания: чем массивнее съём материала за проход, тем выше должна быть указанная характеристика.
Выбрать тип крепления инструмента — цанговый патрон для ручной смены или инструментальный конус для автоматизированного производства.
Определить тип охлаждения: воздушное для лёгких и средних нагрузок, водяное для мощных шпинделей с долгой непрерывной работой.
Проверить совместимость с преобразователем частоты. Преобразователь частоты, или инвертор, задаёт плавный разгон и диапазон рабочих оборотов. Характеристики шпинделя и частотника должны быть идентичны.
Примеры практических сценариев:
ЧПУ-модели по дереву обычно комплектуют ременным или прямым приводом на 18 000–24 000 об/мин мощностью 1,5–3,5 кВт с воздушным охлаждением.
Гравировальный станок оснащают компактным узлом малой мощности с цангой ER11 или ER16, где важна не сила, а минимальное биение.
Фрезерный по металлу станок требует мотор-шпинделя или редукторного узла с высоким крутящим моментом, мощным двигателем от 5 кВт и водяным охлаждением.
Токарный станок работает иначе: шпиндель вращает саму заготовку, а для тонких деталей его дополнительно комплектуют цангой вместо кулачкового патрона. Конструкция токарного довольно массивна, держит широкий диапазон моментов на низких скоростях.
Оборудование с ЧПУ предъявляет к шпинделю схожий набор требований: стабильные обороты, минимальное биение, совместимость электронных компонентов с частотным преобразователем.
Эксплуатация и обслуживание шпинделя
Перед началом работы шпиндель требует прогрева. Это особенно актуально для высоких оборотов. Смысл — адаптация подшипников, корпуса, смазки к термической и механической нагрузке, исключение риска перегрева, образования трещин, температурных деформаций.
Безопасный алгоритм прогрева — ступенчатый. Сначала обороты выводят на половину от максимума, затем — на 75%, в конце — на полные. Риск появления задиров при соблюдении такой простой схемы минимален.
Во время работы необходимо соблюдать нагрузки, допустимые по инструкции, контролировать температуру охлаждающей жидкости. Перегрев контура сопряжён с деформациями, негативно сказывающимися на точности работы, способными привести к серьёзным поломкам.
Техническое обслуживание шпинделя предполагает выполнение ряда несложных операций:
Оценка состояния и замена смазки подшипников по графику производителя. Высыхание или загрязнение приводят к повышению интенсивности трения, лишней нагрузке, перегреву.
Замеры радиального биения специальным инструментом. Если оно становится выраженным, нужно оценить состояние подшипников, при сильном износе — заменить их.
Проверка плотности фиксации инструмента цангой. Недопустимы даже минимальные люфты — они сказываются на точности.
Очистка посадочного конуса шпинделя от стружки и пыли, промывка водяного охлаждения.
Выводы об износе оборудования можно сделать по появлению посторонних шумов, вибраций, нагреву корпуса даже при малых нагрузках, образованию люфтов, низкому качеству обработки. Затягивать с обслуживанием в таких ситуациях нельзя. Устранение неполадок на ранних стадиях исключает усугубление, чреватое сложным и затратным ремонтом.
Подведение итогов
Шпиндель — одна из важнейших деталей станка, определяющая его производительность, спецификации и прочие параметры. Правильный подбор шпинделя — гарантия своевременного, качественного выполнения поставленных задач.