Работа лазерного станка: принцип действия, устройство и возможности
Лазерный станок обрабатывает металл, пластик и другие материалы сфокусированным световым лучом, без прямого механического воздействия. В корпусе формируется световой поток с огромной плотностью энергии, достаточной для быстрого реза закалённой стали.
Лазерные станки востребованы в тяжёлой промышленности, производстве сувениров, рекламных конструкций, вывесок. Для подбора устройства, на 100% соответствующего поставленным задачам, нужно руководствоваться несколькими критериями.
Принцип работы лазерного станка
Основа — явление, называемое вынужденным излучением. Внутри источника, газовой смеси CO2, кристалла Nd:YAG, оптического волокна с примесью редкоземельных металлов, атомы активной среды получают энергию накачки и начинают испускать фотоны синхронно, в одной фазе и на одной длине волны. Возникает когерентный свет — луч, устойчивый к рассеиванию, имеющий строгое направление.
Резонатор, система из двух зеркал по краям активной среды, многократно прогоняет фотоны через рабочее тело и лавинообразно наращивает их количество. Часть излучения выходит наружу через полупрозрачное зеркало. Так образуется рабочий лазерный луч. Он направляется к фокусирующей линзе, сжимающей его в точку диаметром с микронным диаметром, за счёт чего плотность энергии достигает максимума.
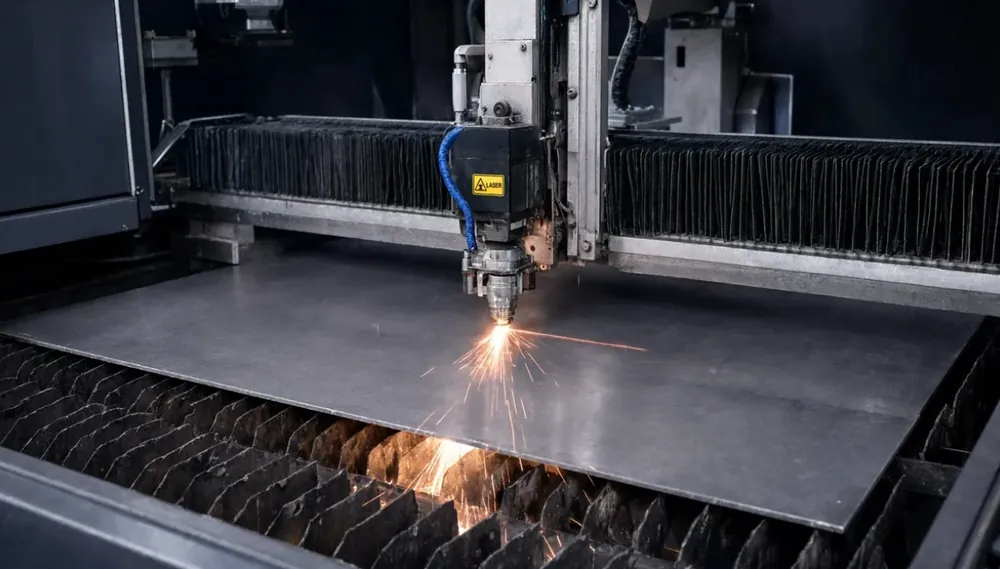
Температура в точке фокусировки измеряется тысячами градусов цельсия. Запускаются процессы плавления, испарения материала. Режущая головка идёт по траектории, заданной программой, в одной плоскости. Способ раскроя листового материала называют «2D cutting»: заготовка остаётся статичной, движется только фокус луча.
Особую роль играет вспомогательный газ — кислород, азот или аргон. Струя газа выдувает из зоны реза расплавленный металл и продукты горения, охлаждает кромку, исключает окисление материала, формирование нагара.
Из чего состоит лазерный станок
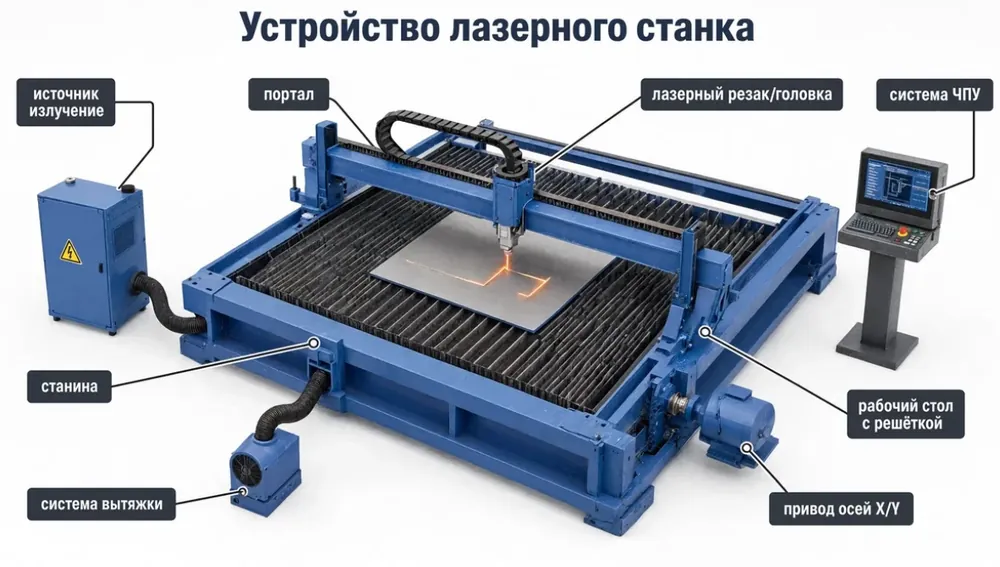
Устройство состоит из нескольких элементов, каждый — выполняет определённые задачи.
Станина
Основа оборудования. Фактически — сварной короб из толстостенных труб квадратного сечения или мощной листовой стали. Для повышения прочности на элементах часто формируют ребра жёсткости, снижающие риск деформации, изгибания под нагрузкой.
После сварки станина проходит термообработку. Высокотемпературный отпуск стабилизирует структуру металла, исключает деформации при старении.
Вдоль длинных сторон основания проложены линейные направляющие и косозубые рейки, по ним катится портал с режущей головкой. В верхней части — ламелевый стол, ряды острых металлических пластин фиксируют лист для точного раскроя. Под столом — множество отверстий с гофрированными трубами для отвода дыма и мелких механических частиц.
Излучатель
Задача этого модуля — превращение электроэнергии в лазерное излучение. Излучатель определяет, с какими материалами справится станок. У CO2-лазера это герметичная лазерная трубка из стекла, заполненная смесью углекислого газа, азота и гелия. У волоконного — роль активной среды играет кварцевое волокно с примесью иттербия.
Способ доставки луча зависит от типа станка. У волоконных лазеров излучатель соединён с режущей головкой гибким оптоволоконным кабелем. У CO2-станков луч передаётся по воздуху через систему отражающих зеркал (так называемая «летающая оптика»), так как кварцевое волокно не пропускает их длину волны. К чиллеру любой промышленный излучатель подключается трубками, по которым циркулирует жидкость для защиты от перегрева.
Режущая головка и оптическая система
Режущая головка двигается вдоль портала по оси X и вертикально по оси Z, удерживая фокус на нужной высоте над заготовкой. Внутри — оптика, система зеркал, направляющая луч в рабочую точку, фокусирующая линза. Линза прикрыта стеклом, защищающим от попадания на рабочий модуль брызг расплава и копоти. Связку портала и головки иногда называют координатным столом, именно она отвечает за точное позиционирование точки фокусировки относительно листа.
Сам портал — П-образная конструкция из алюминиевого сплава. Металл оптимально сбалансирован по скорости, точности работы и жёсткости, гасит вибрационные нагрузки. Серводвигатели вращают шестерни, сцепление которых с косозубой рейкой обеспечивает работу системы.
Блок управления
Блок управления — «мозг» станка. Контроллер ЧПУ обрабатывает файл с чертежом из программы раскроя, подаёт необходимые команды сервоприводам и излучателю. Задача оператора — правильно задать мощность, скорость, характеристики вспомогательной газовой смеси. За точность ведения головки отвечает контроллер.
В блоке управления находятся реле, счётчики, преобразователи, процессор, управление которыми осуществляется через сенсорный экран, стационарный или дистанционный пульт.
Вспомогательное оборудование
Эффективная работа невозможна без трёх модулей:
Чиллер. Защищает излучатель от перегрева, препятствует образованию на оптике конденсата.
Компрессор. Подаёт вспомогательный газ в зону резки для продувки расплава и охлаждения заготовки. Для воздуха достаточно компрессора с фильтром, а для кислорода, азота и аргона требуются баллоны с соответствующими смесями или газификаторы.
Система вытяжки. Задача — удаление продуктов горения и мелких механических взвесей, поддержание чистоты рабочей зоны, обеспечение комфорта оператора.
Типы лазеров, используемых в станках
Список материалов, с которым позволяет работать оборудование, зависит от класса излучателя:
CO2-лазер генерирует луч с длиной волны 10,6 мкм. Такое излучение хорошо поглощают неметаллы, дерево, акрил, ткань, бумага, кожа. Металлы, напротив, отражают значительную его часть, что резко снижает эффективность процесса. Допустим раскрой только тонких заготовок.
Nd:YAG-лазер использует в качестве активной среды кристалл с примесью неодима. Длина волны около 1064 нм и высокая пиковая мощность в импульсном режиме делают его удобным инструментом для маркировки металла и точечной резки. Скорость воздействия достаточна для достижения результата, но на 100% исключает перегрев.
Волоконный лазер работает на той же длине волны, что и Nd:YAG, но источником служит оптическое волокно с примесью редкоземельных металлов, а не кристалл, что упрощает схему.
Общий (розетный) КПД волоконной системы достигает 30–45% — это выдающийся показатель для лазерной техники, тогда как у газового аналога (CO2) он составляет всего 10–15%. Металл эффективно поглощает излучение волоконного лазера, что в сочетании с высоким КПД определяет главную область применения оборудования.
Таблица 1. Типы лазеров для станков
| Тип лазера | Длина волны | КПД | Материалы | Применение |
|---|---|---|---|---|
| CO2 | 10,6 мкм | Заметно ниже волоконного | Дерево, акрил, ткань, бумага, кожа, тонкий металл | Гравировка и резка неметаллов |
| Nd:YAG | ~1064 нм | Средний, высокая пиковая мощность в импульсе | Металлы и сплавы | Маркировка, точечная резка и сварка металла |
| Волоконный | ~1064 нм | Около 30–45% (общий) | Сталь, нержавейка, алюминий, медь, латунь | Промышленная резка и сварка металла |
Какие материалы обрабатывают лазерные станки
Допустима обработка следующих материалов:
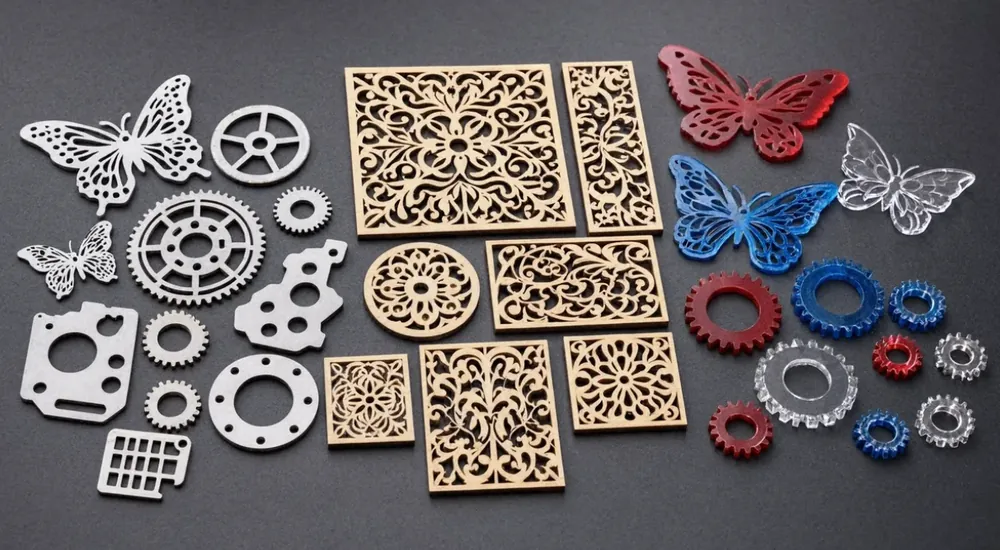
Металлы, углеродистая сталь, нержавейка, алюминий, режутся быстро и чисто на волоконных станках. Обработка меди и латуни затруднена из-за высокой отражающей способности, однако, допустима.
Дерево и фанера. Лазер формирует ровную кромку, не требующую дополнительной обработки.
Акрил режется идеально. Кромка выглядит полированной.
Пластик, ткань, кожа. Допустима и резка, и гравировка.
Стекло и другие прозрачные материалы. Их обработка возможна только на станках с определённым типом излучателя (например, CO2-лазерах), чью длину волны стекло поглощает. Изменить длину волны на готовом станке невозможно, поэтому луч волоконного лазера по металлу будет просто проходить сквозь прозрачное стекло насквозь, не нагревая его.
Камень. Сквозной рез — нечастая операция, гравировка — более распространённая.
Диапазон толщин для разных лазерных установок зависит от мощности источника, от тонкой фольги до листов более 3 см. Максимум зависит от мощности.
Преимущества и недостатки лазерных станков
Специалисты выделяют множество сильных сторон оборудования:
Высокая точность. Погрешность не превышает 0,05 мм, что недостижимо для классической механической обработки.
Бесконтактная обработка — в отличие от резца или фрезы лазерный луч не подвержен износу.
Минимальная зона термического влияния — узкая полоска нагрева рядом с резом не влияет на структуру детали.
Резка сложных контуров без переналадки. Для начала выпуска новых деталей не нужно проводить сложную перенастройку оборудования, достаточно загрузить новые чертежи.
Универсальность. Станок подходит для обработки металла, акрила, кожи и множества других материалов.
Автоматизация. ЧПУ-контроллер повторяет одну операцию на сотнях заготовок без потери качества.
Негативных моментов меньше, но игнорировать их нельзя:
Высокая начальная стоимость. Оборудование ощутимо дороже классических альтернатив.
Необходимость эффективного охлаждения и вентиляции. Отсутствие приведёт к интенсивному износу и поломке.
Ограничения по толщине. С особо толстым металлом зачастую справляются только модели, выпущенные по спецзаказу.
Требования к квалификации оператора. Без знаний адаптировать фокус, мощность и скорость под конкретную заготовку невозможно.
Подведение итогов
Высокая цена лазерных станков на 100% оправдана качеством. Они универсальны, подходят для выполнения операций, требующих высокой точности, не подвержены износу, в отличие от классических решений с резцами и фрезами.