Как работает волоконный лазер: устройство и принцип действия
Волоконный лазер — технологичная лазерная установка, широко используемая в различных отраслях производства. По характеристикам она оставляет позади громоздкие газовые и твердотельные альтернативы.
Рабочим телом в данном случае является светопроводящее волокно, представленное компактной катушкой. Устройства компактны, при этом характеризуются огромной мощностью луча. Для чёткого выполнения поставленных задач, исключения поломок и проблем с производительностью нужно ответственно отнестись к выбору, учесть основные параметры и показатели.
Понятие
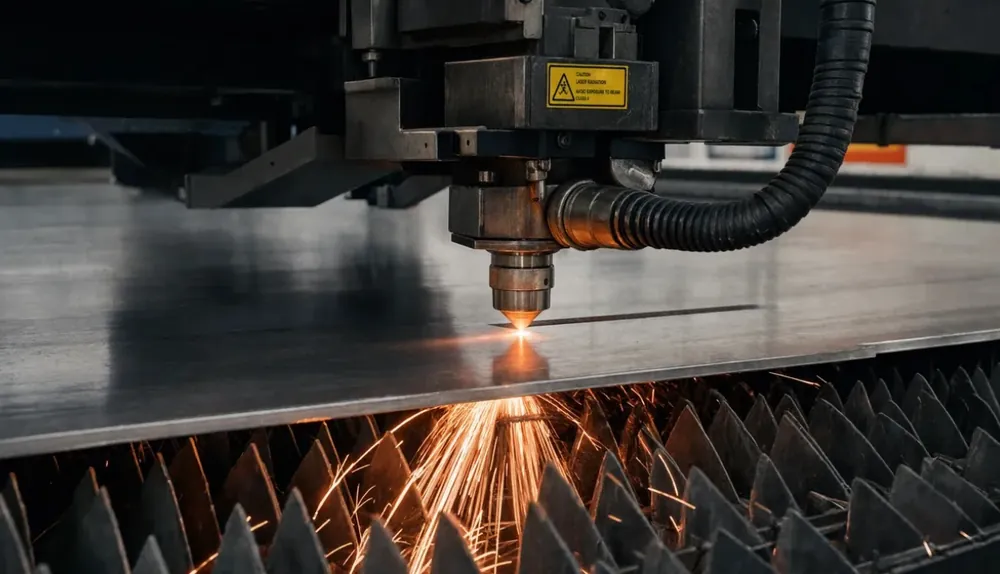
Волоконный, или оптоволоконный лазер — источник когерентного излучения, у которого активная среда находится внутри отрезка оптического волокна. Сердцевину волокна легируют редкоземельными элементами: чаще всего — иттербием, реже — эрбием или неодимом. Возбуждённые ионы иттербия дают излучение с длиной волны 1,064 мкм. Это соответствует ближнему инфракрасному диапазону, эффективно поглощаемому металлами.
Газовый CO₂-лазер генерирует луч в трубке с газовой смесью из углекислого газа, азота и гелия, твердотельный — в стержне или диске из кристалла. Волоконная схема проще: нить волокна одновременно усиливает и проводит излучение. Мощность серийных промышленных установок стартует от нескольких сотен ватт и доходит до десятков киловатт, а для бытовых и мастерских задач хватает и 20–30 Вт.
Устройство волоконного лазера
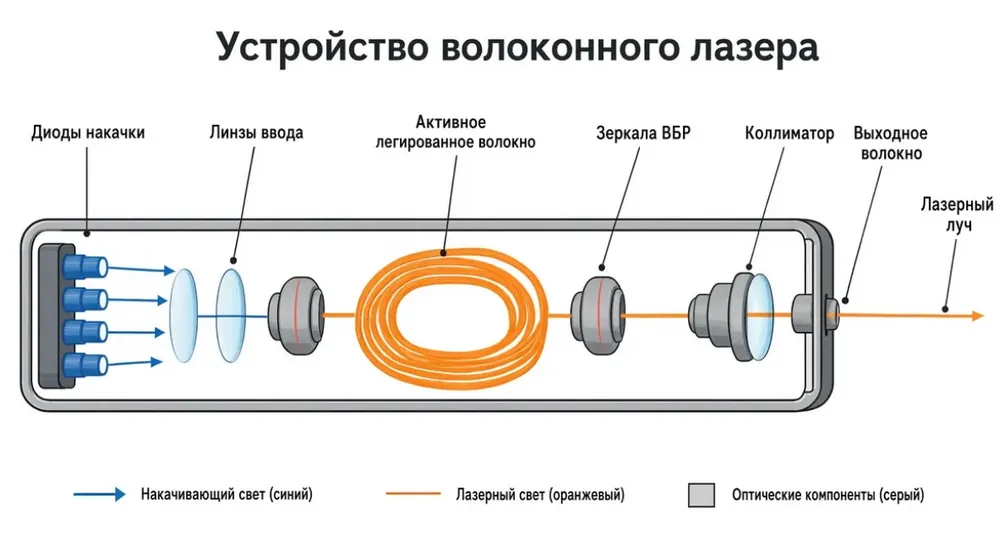
Волоконный лазер состоит из нескольких функциональных блоков, у каждого — своя функция:
Диоды накачки — полупроводниковые лазерные диоды, трансформирующие электроэнергию в световой поток;
Активное волокно. Сердцевина из кварца, легированного редкоземельными элементами. Задача — изменение длины волны с исходной на рабочую;
Волоконные решётки Брэгга (FBG) — два зеркальных участка на входе и выходе волокна: одна отражает свет почти полностью, вторая пропускает часть наружу, формируя резонатор;
Выходной объединитель — узел, где сходится излучение от нескольких диодов накачки перед входом в активное волокно. На выходе формируется цельный «рабочий» пучок;
Фокусирующая линза и режущая головка — линза формирует пятно, головка — направляет его на заготовку для термического воздействия.
Компоновка модулей очень плотная, что обеспечивает компактность. Громоздкие элементы, например зеркала, отсутствуют. Протяжённость волокна помогает отводить избытки тепловой энергии, однако воздушного охлаждения достаточно только для маломощных маркеров (20–50 Вт). Промышленные станки для резки металла мощностью от 1 кВт и выше в обязательном порядке комплектуются чиллером — системой водяного охлаждения для защиты диодов и оптики.
Принцип работы
Алгоритм работы оптоволоконного лазера:
Диоды накачки светят на активное волокно, переводят электроны атомов иттербия на повышенный энергетический уровень;
Возбуждённые атомы возвращаются на исходный уровень и высвобождают фотоны. В процессе возникает направленное излучение;
Решётки Брэгга формируют резонатор: свет отражается между двумя зеркальными участками и усиливается с каждым проходом через волокно;
Усиленный луч проходит сквозь полупрозрачную решётку, выходит через разъём готовым к фокусировке.
Такую пару решёток инженеры причисляют к самым устойчивым типам резонаторов в лазерной технике — потребность в юстировке минимальна, вплоть до отсутствия. Эффективность строится на принципе прямого преобразования. Энергия подаётся из диодов сразу в волокно, минимизируя потери на зеркалах. Это позволяет довести общий (розетный) КПД станка до 30–45% — выдающийся показатель для лазерной техники, оставляющий далеко позади старые технологии.
Сталь поглощает излучение с длиной волны 1,064 мкм почти полностью, что важно для эффективности реза.
У CO₂-лазера путь энергии длиннее: разряд возбуждает газовую смесь, луч многократно отражается от зеркал по всей длине трубки, теряет мощность. Материалы с высокой отражающей способностью, к которым относится большинство металлов, отражают значительную долю излучения, что снижает эффективность процесса, снижает срок службы зеркал.
Применение волоконного лазера
Основная функция — резка металла. В этом был смысл разработки волоконного лазера. Луч справляется с нержавеющими сталями, цветными сплавами, серебром. Рез эффективен и точен, удаётся получить ровную чистую кромку, не требующую финишной доводки, шлифовки, полировки, удаления заусенцев.
Второе направление эксплуатации — гравировка товаров, нанесение маркировки. Лазерный луч формирует геометрические узоры, номера, надписи, не подверженные истиранию. Даже в агрессивной среде, при постоянной влажности, воздействии кислот и щелочей, удаётся сохранить исходную чёткость, читаемость, разборчивость.
Лазерная сварка и чистка расширяют список задач. При сварке луч плавит металл в узкой зоне, соседние участки почти не нагреваются, шов получается прочным и аккуратным. Лазерная чистка справляется с ржавчиной, старой краской и окалиной без абразивов и химии.
Ключевые отрасли использования волоконного лазера:
Станкостроение — лазерными модулями комплектуют системы раскроя, обработки заготовок;
Ракетостроение — подготовка и сварка деталей корпусов, топливных баков;
Ювелирное дело — гравировка ювелирных изделий, клеймение колец и цепочек.
Военно-промышленный комплекс — маркировка партий деталей техники и боеприпасов.
Неметаллы (органику) волоконный лазер практически не режет. Излучение с длиной волны 1,064 мкм проходит сквозь прозрачный пластик и стекло насквозь, а фанеру, дерево и ткань просто обугливает, провоцируя возгорание вместо чистого реза. Для работы с любыми неметаллическими материалами используют исключительно CO₂-лазеры, чью длину волны органика отлично поглощает.
Таблица 1. Волоконный лазер vs CO₂-лазер
| Характеристика | Волоконный лазер | CO₂-лазер |
|---|---|---|
| Активная среда | Кварцевое волокно с иттербием | Смесь CO₂, азота и гелия |
| Длина волны | 1,064 мкм | 9,6–10,6 мкм |
| Металлы | Сталь, алюминий, медь, латунь, серебро | Плохо справляется с медью, латунью, алюминием |
| Неметаллы | Ограниченно — дерево, пластик, ткань, бумага | Дерево, акрил, ткань, стекло, камень |
| КПД | Около 30–45% (общий) | Около 10–15% (общий) |
| Обслуживание | Без зеркал и юстировки | Чистка и юстировка зеркал, контроль газовой смеси |
Преимущества и недостатки волоконного лазера
Сильные стороны волоконного лазера:
Точность до ±0,05 мм — узкий луч справляется с резкой мелких деталей;
Эксплуатационный ресурс. 100 000 часов работы почти без потери мощности;
Отсутствие расходных материалов. Нет необходимости в замене газовой смеси, зеркал;
Воздушное охлаждение и компактность — станок не занимает лишнего места, не требует сложного обслуживания;
Минимальная зона термического воздействия — металл вблизи шва не перегревается, не меняет свойств и структуры.
К достоинствам относится и ресурс. Качественные устройства служат 100 тысяч часов, не теряя исходной мощности.
Негативных моментов ощутимо меньше, но игнорировать их нельзя. Например, лазерный модуль стоит дороже CO₂-аналога сопоставимой мощности. Второй момент — трудности при резке неметаллов, прозрачных материалов, стекла, камня. С такими задачами лучше справляются газовые устройства.